
铝外壳表面处理怎么选?阳极氧化/喷砂/电泳对照表
行业动态 · 2026/9/30 · 14 次浏览
铝外壳表面处理按需求选:要耐磨选硬质氧化(HV350+、膜厚 30-50μm),要外观均匀选阳极氧化,要消光掩盖加工痕迹选喷砂,要绝缘或高耐候选电泳或粉末喷涂。判据是三个问题:耐磨吗、导电吗、外观优先级多高。我们可按图纸要求配套处理,并在处理前完成去应力与精加工。 ---
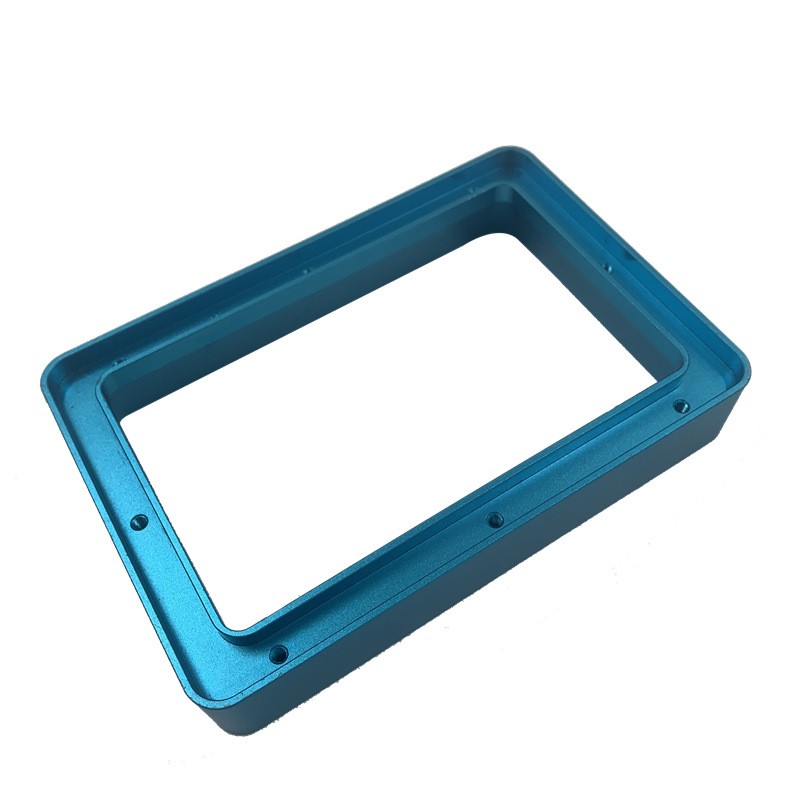
一、六种工艺速查表
| 工艺 | 膜层特点 | 耐磨 | 导电 | 外观 | 典型应用 |
|---|---|---|---|---|---|
| 阳极氧化 | 氧化膜 5-20μm,可染色 | 中 | 不导电 | 均匀、可做多种颜色 | 常规工业件、设备外壳 |
| 硬质氧化 | HV350+,膜厚 30-50μm | 高 | 不导电 | 偏暗、色域窄 | 轮压接触面、摩擦部位、耐磨轨道面 |
| 导电氧化 | 薄膜层 | 低 | 保持导电 | 本色 | 需接地 / 防静电的壳体 |
| 喷砂 | 物理消光,不改变膜层 | — | — | 哑光、掩盖刀纹 | 外露件、外观要求高的面板 |
| 电泳 | 有机涂层,均匀覆盖 | 中高 | 不导电 | 平整、高耐候 | 对外观一致性要求高的外壳 |
| 粉末喷涂 | 涂层厚,色彩丰富 | 中高 | 不导电 | 遮盖力强 | 机架、外罩、装饰件 |
二、三个问题定工艺
问题 1:这个部位耐磨吗?
- 有摩擦、有轮压、有反复接触 → 硬质氧化(HV350+、膜厚 30-50μm);
- 一般工业环境、无明显摩擦 → 阳极氧化即可。
问题 2:需要导电或接地吗?
- 需接地 / 防静电 / 后续要导电接触 → 导电氧化;
- 需绝缘 → 阳极氧化、硬质氧化、电泳、喷涂均可。
问题 3:外观优先级多高?
| 需求 | 推荐 |
|---|---|
| 要掩盖加工刀纹 | 喷砂 + 氧化 |
| 要颜色一致、批次无色差 | 电泳或粉末喷涂(同一批次同炉) |
| 要金属质感 | 喷砂 + 阳极氧化本色 |
三、容易被忽略的三件事
1. 表面处理前必须先去应力
铝件带残余应力,处理前的加工或热处理不到位,氧化后可能出现色差、变形。我们的路线是淬火 + 双级时效 + 深冷处理 + 自然时效,残余应力消除率 ≥85%。
2. 氧化会让尺寸"长"一点
阳极氧化膜是向外生长的,硬质氧化膜厚 30-50μm 对配合尺寸有影响。有配合要求的面要在图纸上标注"氧化前尺寸"或"避氧面"。
3. 焊接件要先评估
焊缝区域成分与基体不同,氧化后容易出色差。外观件建议把焊缝放在非外观面,或改用喷涂类工艺。
四、按场景的推荐搭配
| 场景 | 推荐工艺 | 理由 |
|---|---|---|
| 受力轨道轮压面 | 硬质氧化 | 耐磨,寿命差别大 |
| 设备外壳(室内) | 阳极氧化 | 成本与外观均衡 |
| 设备外壳(户外) | 粉末喷涂 / 电泳 | 耐候 |
| 需要接地的电子壳体 | 导电氧化 | 保持导电性 |
| 外露面板、要求消光 | 喷砂 + 阳极氧化 | 掩盖刀纹 |
| 摩擦配合面 | 硬质氧化 + CNC 精加工保证点位 | 耐磨且尺寸可控 |
五、怎么开始?
图纸评审由技术负责人直接对接——他在铝型材加工行业做了十几年,处理方式和配合尺寸的冲突,看图阶段就能给出判断。
- 免费图纸评估 —— 发图过来,先看材质、配合尺寸、使用环境,给处理建议,不收费;
- 当天回复 —— 图纸当天反馈;
- 50kg 起订 —— 小批量可排产,适合先做一轮打样确认外观;
- 直接打电话 —— 021-59221319 / 杜经理 13611846009。
把使用环境(室内/户外、有无摩擦、是否需接地)和外观要求(颜色、光泽)说清楚,这两项决定了工艺怎么配。
关于钏斯铝业
上海钏斯铝业科技有限公司 | 上海青浦久业路 757 号 | www.truetrustlv.com | 600T-12000T 挤压产能(依托合作产线资源) | 非标铝型材开模定制
咨询:021-59221319 / 杜经理 13611846009
我们配备多台大型数控加工中心(进口设备)及配套深加工设备,可完成精密切割、钻孔、铣削、攻牙,CNC 加工精度 ±0.01-0.005mm,平面度 ≤0.03mm/100mm,最大加工长度 6500mm。图纸评审由技术负责人直接对接,他在铝型材加工行业从业十余年。可配套阳极氧化、硬质氧化(HV350+、膜厚 30-50μm)、导电氧化、喷砂、电泳、粉末喷涂。