
工业铝型材CNC加工全流程解析
行业动态 · 2026/9/14 · 9 次浏览
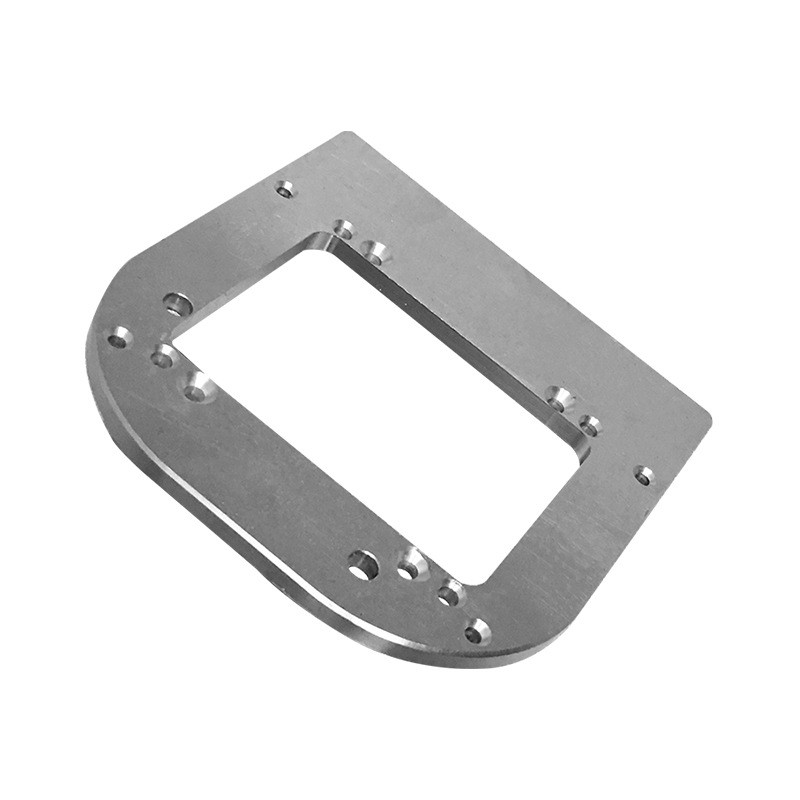
从原材料到成品,CNC加工需经历设计、编程、加工、检测四大环节,每个步骤均需严格把控以实现零缺陷交付。
一、设计阶段:可制造性分析(DFM)
-
结构优化
工程师通过DFM报告识别设计缺陷,例如将阶梯孔改为通孔,减少刀具更换次数;对薄壁件增加加强筋,降低加工变形风险。某企业通过DFM优化,使电池托盘加工时间缩短25%。 -
工艺路径规划
采用“粗加工-半精加工-精加工”三阶段策略,粗加工留0.5mm余量,精加工分两次走刀,确保表面粗糙度Ra≤0.8μm。
二、编程阶段:CAM软件与刀具库管理
- 程序编制
使用UG NX、Mastercam等软件生成刀路,针对铝型材特性优化参数:
- 平面铣削:采用Φ16平底刀,切削深度2mm,进给速度2500mm/min;
- 曲面加工:选用Φ6球头刀,步距0.2mm,残留高度≤0.01mm。
- 刀具管理
建立刀具寿命监控系统,硬质合金涂层刀累计加工长度达5000m后强制更换,避免因刀具磨损导致的尺寸超差。
三、加工阶段:五轴联动与在线检测
-
设备选型
五轴加工中心可实现一次装夹完成多面加工,较三轴设备效率提升30%。某企业通过5轴机床加工新能源汽车电机壳,将原本需3次装夹的工序缩减为1次,周期从12小时降至8小时。 -
实时质量控制
在机测量系统(如Renishaw OMP60探头)每2小时检测关键尺寸,数据自动上传至MES系统,超差时立即停机调整。
四、检测阶段:全链条品控体系
-
三坐标测量(CMM)
对电池托盘等复杂件进行全尺寸检测,测量点数超200个,确保装配间隙≤0.1mm。 -
表面质量检测
使用光谱枪快速验证材料成分,通过盐雾试验箱模拟10年户外腐蚀环境,确保氧化层附着力达标。