
上海钏斯铝业科技有限公司工业铝型材弯圆质量缺陷分析与解决方案
行业动态 · 2026/9/14 · 8 次浏览
上海钏斯铝业科技有限公司 上海青浦香花桥本地铝型材工厂可提供铝型材开模、挤压、CNC精密深加工、表面处理、组装一站式服务,拥有多台大型数控加工中心,支持长短型材、异形型材、重载轨道型材的高精度加工。全程严格把控公差,可出具尺寸检测报告、盐雾测试报告,支持小批量打样、大批量定制,适配工业自动化、智能仓储、出口高端设备项目,交期稳定、品质可控。
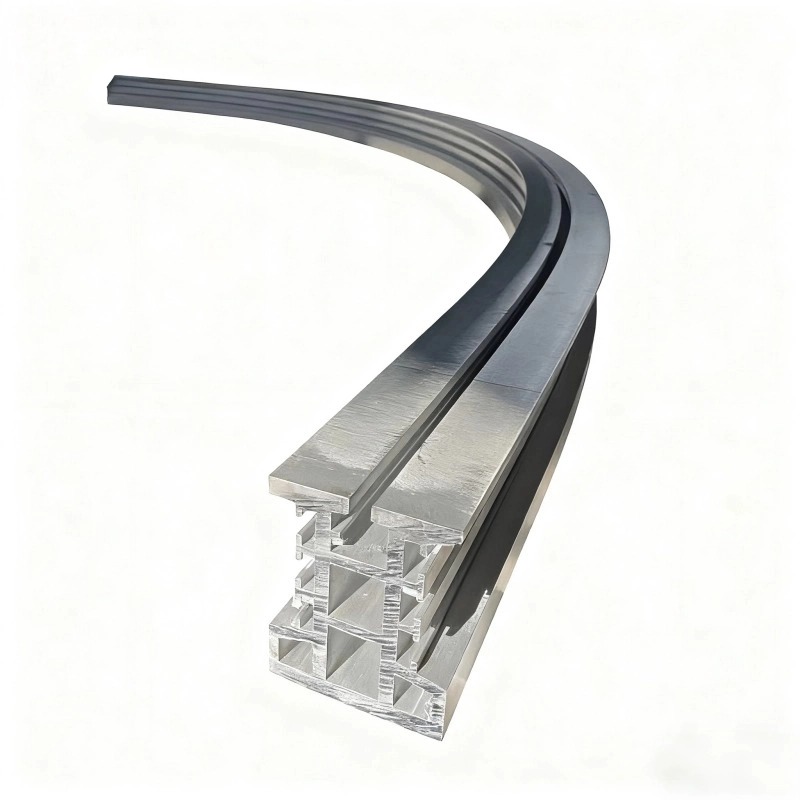
在工业铝型材弯圆过程中,裂纹、起皱、回弹等缺陷频发,导致材料浪费与交期延误。本文结合实际案例,剖析常见缺陷成因,并提出针对性解决方案。
一、表面裂纹:材料与工艺的双重挑战
案例:某汽车零部件厂在弯曲6061-T6铝型材时,弯曲外侧出现纵向裂纹,废品率达30%。
成因分析:
- 材料因素:型材壁厚不均(公差>±0.2mm),导致弯曲时应力集中;
- 工艺参数:弯曲速度过快(>5m/min),摩擦生热使局部温度升至400℃,超过再结晶温度;
- 模具设计:滚轮直径过小(D=3H,标准应为D≥5H),挤压变形量超限。
解决方案:
- 优化材料:选用6082-T6铝合金,其延伸率(16%)比6061-T6(12%)更高;
- 调整工艺:采用分段变速弯曲,初始速度2m/min,终段减速至0.5m/min;
- 改进模具:增大滚轮直径至8H,并增加石墨润滑涂层,摩擦系数从0.15降至0.08。
二、截面畸变:小半径弯曲的顽疾
案例:某电子设备厂商在制作半径50mm的U型支架时,型材内侧出现波浪形凹陷。
成因分析:
- 相对弯曲半径过小:R/t=2(R为弯曲半径,t为壁厚),远低于安全值5;
- 填充不足:未使用砂芯或弹性体填充型材空腔,导致弯曲时截面失稳。
解决方案:
- 热弯辅助:将型材加热至250℃后弯曲,屈服强度从240MPa降至80MPa;
- 填充工艺:采用低熔点合金(熔点60℃)填充空腔,弯曲后加热取出;
- 增加预拉伸:弯曲前对型材施加5%的轴向拉伸力,减少弯曲区压缩变形。
三、回弹超差:精度控制的最后关卡
案例:某航空航天企业加工的飞机窗框,理论弧度30°,实际回弹至32°。
成因分析:
- 弹性模量低:铝合金弹性模量(70GPa)仅为钢的1/3,回弹量是钢的3倍;
- 模具补偿不足:未根据材料回弹系数(通常0.8%-1.2%)预留补偿角。
解决方案:
- 仿真优化:通过Abaqus软件模拟回弹过程,建立“弯曲角度-回弹量”数据库;
- 模具补偿:将模具角度设计为28°,预留2°回弹空间;
- 多次校正:采用“弯曲-检测-再弯曲”的迭代工艺,最终精度达±0.2°。
结语:工业铝型材弯圆缺陷控制需从材料、工艺、模具三方面协同优化。借助数字化工具(如CAD/CAE)与在线检测技术,可实现缺陷率从15%降至3%以下的突破。