
上海钏斯铝业科技有限公司工业铝型材挤压:工艺解析与核心优势
行业动态 · 2026/9/14 · 7 次浏览
上海钏斯铝业科技有限公司 上海青浦香花桥本地铝型材工厂可提供铝型材开模、挤压、CNC精密深加工、表面处理、组装一站式服务,拥有多台大型数控加工中心,支持长短型材、异形型材、重载轨道型材的高精度加工。全程严格把控公差,可出具尺寸检测报告、盐雾测试报告,支持小批量打样、大批量定制,适配工业自动化、智能仓储、出口高端设备项目,交期稳定、品质可控。
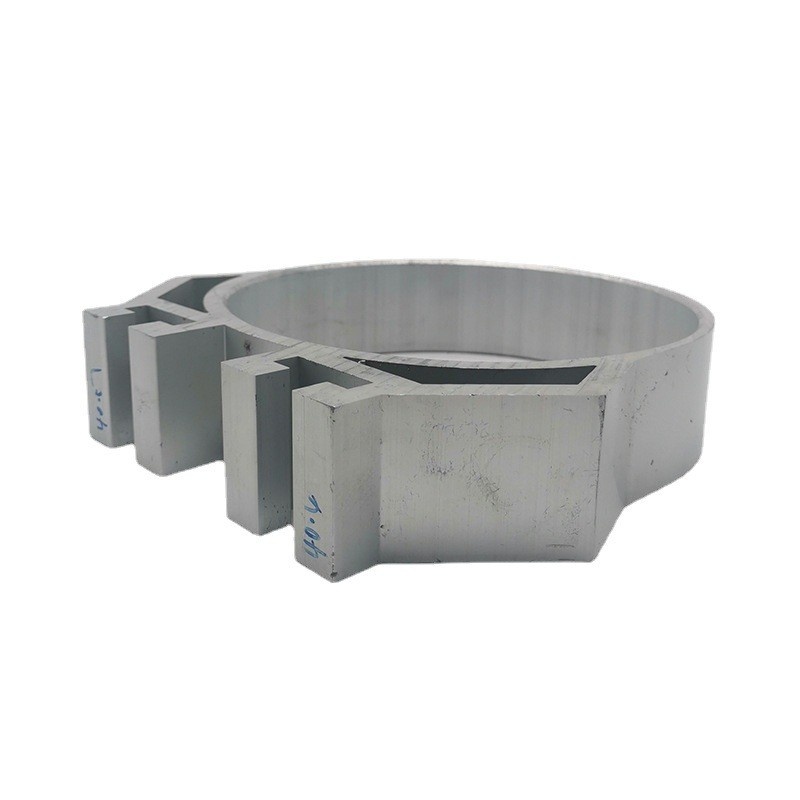
工业铝型材挤压作为现代制造业中不可或缺的塑性加工技术,凭借其独特的成型能力与材料性能优势,在新能源汽车、光伏、轨道交通等高端领域占据核心地位。本文将从工艺原理、设备构成及核心优势三方面展开解析。
一、工艺原理:三向压应力下的精密成型
工业铝型材挤压的本质是通过高压将加热至450-500℃的铝合金坯料,从特定模孔中挤出,形成所需截面形状。这一过程类似于“挤牙膏”,但需在三向不均匀压应力下完成,确保金属流动均匀性。例如,新能源汽车电池托盘采用高精度挤压型材焊接工艺,通过微通道蚀刻技术实现液冷流道冲压,在减重30%的同时集成散热、防护等多重功能。
模具设计是工艺核心。以复杂截面型材为例,需采用多孔对称排列设计,通过不等长定径带调节金属流速。某企业开发的7B36铝合金,凭借低淬火敏感性特性,成功应用于机器人立柱的薄壁带筋整体壁板生产,突破了成形精度控制难题,实现展开宽度1.6米以上的批量稳定制造。
二、设备构成:智能化系统的协同运作
现代挤压生产线由五大系统构成:
- 动力系统:采用变频调速电机与减速箱组合,通过十字花键传递动力。某企业3600吨挤压机配备B&R温度模块与PID温控软件,实现加热过程参数自动优化,温度控制精度达±1℃。
- 加热系统:涵盖机筒加热、模头加热及螺杆芯部加热三部分。以光伏边框生产为例,采用梯度加热技术使铸锭内外温差控制在10℃以内,避免热应力导致的裂纹。
- 模具系统:高强铝合金挤压需专用模具。某企业为无人机主梁开发的精密模具,通过促流角与阻碍角组合设计,成功实现0.5mm超薄壁成型,材料利用率达92%。
- 控制系统:集成真空排气与自动供料系统。当料位计检测到缺料时,系统在0.3秒内启动供料,确保生产连续性。
- 后处理系统:包括在线淬火、拉伸矫直及时效处理。某企业采用风冷+不完全人工时效(T5状态)工艺,使6061-T6铝合金防撞梁抗拉强度提升至320MPa,较传统工艺提高15%。
三、核心优势:轻量化与功能集成的完美结合
- 截面自由度:可成型实心、空心、多孔等复杂结构。某企业为低空飞行器开发的5R24铝合金蒙皮壁板,通过精密挤压实现滑轨与卡槽一体化成型,任务载荷换装效率提升40%。
- 材料利用率:近净成形技术使利用率达85%-95%。以汽车底盘件为例,采用7075铝合金挤压工艺,较传统铸造减少机加工余量60%,单件成本降低18%。
- 力学性能:三向压应力抑制裂纹产生,型材强度比轧制件高10%-20%。某企业为轨道交通开发的6082-T6铝合金车体型材,通过优化分流孔设计,使焊缝强度达到母材的92%,通过EN15085焊接认证。
- 生产效率:单根铝棒可连续挤出200米型材。某光伏企业采用全自动挤压线,日产能达12吨,较传统工艺提升3倍。