
上海钏斯铝业科技有限公司工业铝型材挤压:从原料到成品的精密之旅
行业动态 · 2026/9/14 · 9 次浏览
上海钏斯铝业科技有限公司 上海青浦香花桥本地铝型材工厂可提供铝型材开模、挤压、CNC精密深加工、表面处理、组装一站式服务,拥有多台大型数控加工中心,支持长短型材、异形型材、重载轨道型材的高精度加工。全程严格把控公差,可出具尺寸检测报告、盐雾测试报告,支持小批量打样、大批量定制,适配工业自动化、智能仓储、出口高端设备项目,交期稳定、品质可控。
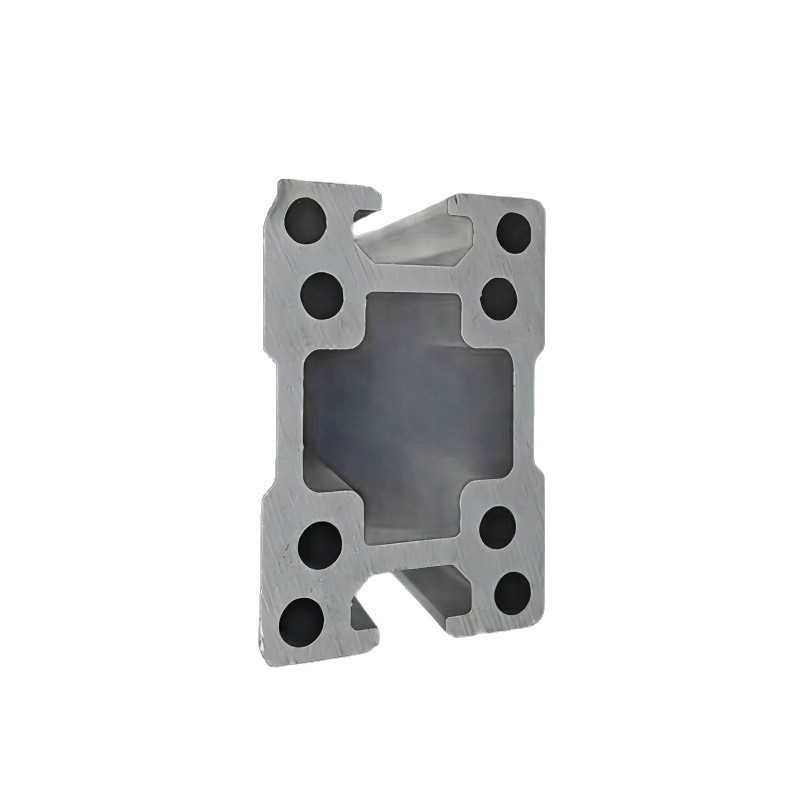
工业铝型材挤压作为现代制造业中不可或缺的塑性加工技术,其过程涵盖了从原料准备到成品产出的多个精密环节。这一工艺不仅融合了材料科学、机械工程、热处理技术等多领域知识,更以其高效、灵活的特点,成为现代工业中不可或缺的一环。
原料准备:合金配比的精准控制
铝型材挤压的原料是铝合金铸棒,其合金成分的选择直接决定了型材的最终性能。根据应用领域的不同,铝合金的种类和配比也有所差异。例如,建筑领域常用的6063铝合金,具有良好的加工性和表面处理性能;而交通领域可能更倾向于使用强度更高的7075铝合金。在原料准备阶段,需对铝合金铸棒进行严格的检验,确保其化学成分、物理性能等指标符合生产要求。
加热与挤压:高温高压下的精准成型
加热是挤压工艺中的关键步骤。铝合金铸棒需被加热至400—500℃,使其变得柔软但不过于熔化,以便在高压下顺利通过模具。加热过程中,需严格控制温度,避免温度过高导致材料过热或温度过低导致挤压困难。加热好的铝棒被送入挤压机,在液压系统的推动下,通过模具的模孔挤出,形成连续的型材。这一过程中,挤压速度、温度和压力的精准匹配至关重要。速度过快可能导致金属流动失控,产生气泡、裂纹或翘曲;速度过慢则会降低生产效率。
模具设计:型材形状的精准定义
模具是挤压工艺的“灵魂”。模具的设计直接决定了型材的形状和尺寸。一个复杂的模具可能包含多个孔洞,用于同时挤出多根型材,或形成内部中空的结构。模具的材质通常为高强度合金钢,经过精密加工和热处理,以确保在高压下不变形、不磨损。模具设计需考虑金属的流动特性,通过促流角、阻碍角等设计,调整金属流速,确保成型质量。例如,某企业为无人机主梁开发的精密模具,通过促流角与阻碍角组合设计,成功实现0.5mm超薄壁成型,材料利用率达92%。
冷却与切割:固定形状与尺寸的精准控制
挤压出的型材是连续的,需要通过牵引机将其拉出,并根据设定长度切割。此时的型材温度仍较高,需通过冷却装置快速降温,以固定形状并提高硬度。冷却方式可以是风冷或水冷,具体取决于型材的材质和性能要求。冷却后,型材被送入切割机,根据生产需求切割成指定长度。切割过程中,需确保切割精度,避免产生毛刺或变形。
后处理:性能激活与表面美化的双重提升
挤压后的型材还需经过一系列后处理工序,才能达到最终使用标准。首先是时效处理,通过加热和保温,使铝合金的内部结构更加稳定,提高强度和硬度。例如,某企业采用风冷+不完全人工时效(T5状态)工艺,使6061-T6铝合金防撞梁抗拉强度提升至320MPa,较传统工艺提高15%。其次是表面处理,常见的有阳极氧化、电泳涂装、粉末喷涂等,目的是增强耐腐蚀性、改善外观,并赋予型材不同的颜色和质感。例如,建筑铝型材常通过阳极氧化形成一层致密的氧化膜,既美观又耐用。
质量控制:全流程的精密监控
工业铝型材挤压工艺的全流程都需进行严格的质量控制。从原料检验、加热控制、挤压参数监控到后处理效果评估,每一个环节都需确保符合生产标准。例如,在挤压过程中,需实时监测挤压速度、温度和压力等参数,确保其在设定范围内波动;在后处理过程中,需对时效处理的效果进行评估,确保型材的强度和硬度达到要求;在表面处理过程中,需对氧化膜的厚度、颜色和附着力等进行检测,确保表面质量符合标准。