
上海钏斯铝业科技有限公司工业铝型材折弯技术解析:工艺、挑战与解决方案
行业动态 · 2026/9/14 · 9 次浏览
上海钏斯铝业科技有限公司 上海青浦香花桥本地铝型材工厂可提供铝型材开模、挤压、CNC精密深加工、表面处理、组装一站式服务,拥有多台大型数控加工中心,支持长短型材、异形型材、重载轨道型材的高精度加工。全程严格把控公差,可出具尺寸检测报告、盐雾测试报告,支持小批量打样、大批量定制,适配工业自动化、智能仓储、出口高端设备项目,交期稳定、品质可控。
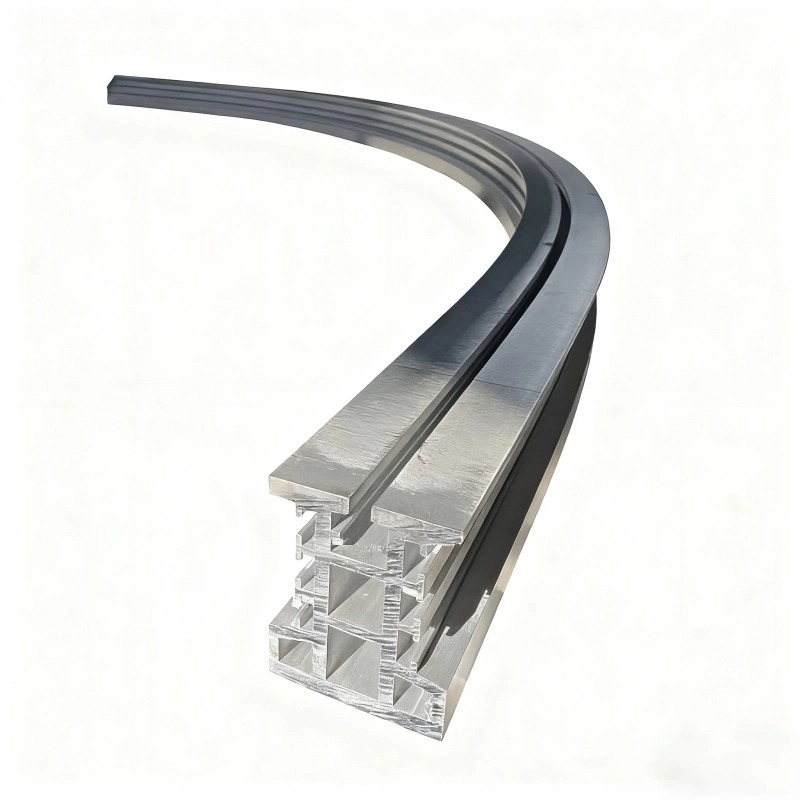
工业铝型材因其轻质、耐腐蚀、易加工等特性,广泛应用于航空航天、汽车制造、建筑装饰及电子设备等领域。其中,折弯工艺作为铝型材成型的关键环节,直接决定了产品的结构强度与外观质量。本文将从技术原理、常见挑战及优化策略三方面,解析工业铝型材折弯的核心要点。
一、折弯工艺原理
工业铝型材的折弯主要通过机械力或热力作用实现材料塑性变形。常见方法包括:
冷弯工艺:在常温下通过折弯机施加压力,使铝型材沿模具弯曲。适用于厚度较小、形状简单的型材,但易产生回弹和裂纹。
热弯工艺:通过加热软化铝材(通常至200-400℃),降低屈服强度后进行折弯。适用于复杂形状或高强度合金,但需控制加热温度与冷却速度以避免氧化或变形。
滚弯工艺:利用多组滚轮逐步弯曲型材,适用于长条形或弧形结构,如管道、框架等。
二、折弯过程中的核心挑战
回弹问题:铝材弹性模量较低,折弯后易因应力释放产生角度偏差,需通过预补偿模具设计或多次校准解决。
表面缺陷:冷弯时可能因局部应力集中导致裂纹或橘皮纹;热弯时若温度控制不当,易引发氧化变色或晶粒粗化。
精度控制:复杂结构需多道次折弯,累计误差可能影响装配精度,需依赖高精度数控设备与闭环反馈系统。
三、优化策略与案例
材料选择与预处理:
选用6061-T6等高强度合金时,优先采用热弯工艺;
对表面质量要求高的产品,可预先进行阳极氧化或喷砂处理以增强抗裂纹能力。
模具设计创新:
采用分段式模具减少单点应力集中;
通过CAE仿真优化折弯路径,降低回弹率(如某汽车厂商通过仿真将回弹量从3°降至0.5°)。
工艺参数优化:
冷弯时控制进料速度与压力(如0.5-2mm/s进料速度配合50-200kN压力);
热弯时采用分段加热与快速冷却技术,缩短周期并提升表面光洁度。
结语
工业铝型材折弯是材料科学、机械工程与自动化技术的综合应用。通过材料预处理、模具创新与工艺优化,可显著提升产品良率与性能,满足高端制造领域对轻量化与高精度的双重需求。