
上海钏斯铝业科技有限公司工业铝型材开模:从设计到制造的精密艺术
行业动态 · 2026/9/14 · 8 次浏览
上海钏斯铝业科技有限公司 上海青浦香花桥本地铝型材工厂可提供铝型材开模、挤压、CNC精密深加工、表面处理、组装一站式服务,拥有多台大型数控加工中心,支持长短型材、异形型材、重载轨道型材的高精度加工。全程严格把控公差,可出具尺寸检测报告、盐雾测试报告,支持小批量打样、大批量定制,适配工业自动化、智能仓储、出口高端设备项目,交期稳定、品质可控。
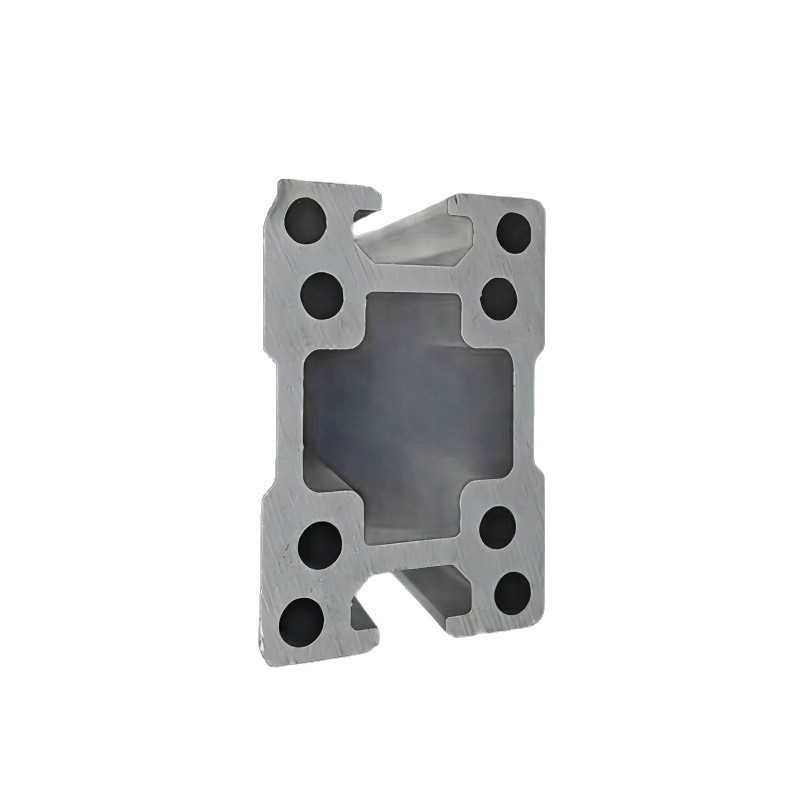
工业铝型材开模是一项集材料学、流体力学与机械加工于一体的精密技术,其成功依赖于对金属流动规律的深刻理解与对工艺细节的极致把控。在新能源汽车、光伏能源、轨道交通等新兴产业快速发展的背景下,工业铝型材开模技术正经历着深刻变革,成为推动行业向轻量化、高强度、高精度方向发展的关键力量。
一、设计:科学与艺术的融合
工业铝型材开模的第一步是设计,这一过程需要综合考虑型材的截面形状、尺寸公差、力学性能及表面处理要求。设计师需遵循“简单、实用、稳定、高效”的原则,避免复杂结构增加制造难度。例如,在汽车覆盖件模具开发中,设计师通过将原本12腔结构缩减为6腔,并采用阶梯式工作带调节流速,成功将模具寿命从3万次提升至8万次。同时,设计还需预留易损件更换空间,如将模具齿片厚度从0.8mm增至1.2mm,使维修时间缩短60%。
在设计过程中,分流孔与焊合室的设计尤为关键。分流孔需确保金属均匀填充模腔,对于壁厚差异大的型材,需在厚壁处增大分流孔面积或减少阻力;焊合室深度通常控制在15-30mm之间,过浅会导致焊合不良,过深则增加压力损耗。某光伏边框企业通过优化焊合室设计,使型材力学性能达标率从85%提升至99%。
二、制造:精度与工艺的极致追求
模具制造是工业铝型材开模的核心环节,涉及锻造、粗加工、热处理、精加工等多个工序。在粗加工阶段,五轴联动加工中心将模坯外圆尺寸精确至±0.05mm,为后续热处理提供稳定基础。热处理环节尤为关键,两次回火工艺可消除内应力,防止模具变形,模坯硬度需均匀控制在HRC48-52之间,过硬易崩裂,过软则耐磨性不足。
精加工阶段,慢走丝线切割与镜面电火花技术确保模孔尺寸公差达±0.02mm,工作带表面光洁度Ra<0.8μm,以减少金属流动阻力。例如,在新能源汽车电池托盘模具制造中,通过慢走丝线切割技术,成功将模孔尺寸精度控制在±0.01mm以内,满足了客户对高精度型材的需求。
三、调试与量产:持续优化与闭环反馈
试模阶段是验证模具性能的关键环节,需通过调整挤压速度、冷却方式及模具温度等参数,解决尺寸偏差与表面缺陷问题。例如,某企业通过修模调整模腔尺寸,将型材扭拧度从0.5°/m降至0.1°/m;改进模具表面光洁度后,麻点、波浪纹等缺陷率下降70%。
量产阶段需建立标准化操作流程(SOP),优化原材料利用率、提升挤压速度,并实施定期模具维护以降低停机风险。同时,构建闭环反馈机制,根据量产数据反向优化模具设计,形成“设计-制造-改进”的良性循环。某企业通过此模式将开发周期缩短40%,年产能突破10万吨。