
堆垛机/RGV重载地轨:直线度、平行度、硬质氧化3道硬门槛 —— 揭秘“单根合格≠整线合格”的验收陷阱,附配对交付SOP与来料自检表
常见问题 · 2026/9/29 · 27 次浏览
针对500~1000kg级智能仓储堆垛机与RGV小车,本文深度解析重载地轨的三大核心硬门槛:直线度≤1.5mm/10m、双轨平行度≤±0.8mm/10m及工作面硬质氧化(HV400-600)。揭秘“单根检测合格,装上整机却卡顿抖动”的验收陷阱,并提供“同批挤压、配对检测、成对交付”的标准化SOP与7步来料自检表。从源头杜绝啃轨、定位漂移与早期磨损,保障自动化立体仓库24/7稳定运行,降低全生命周期运维成本。非标铝型材定制,欢迎联系杜经理:13611846009.
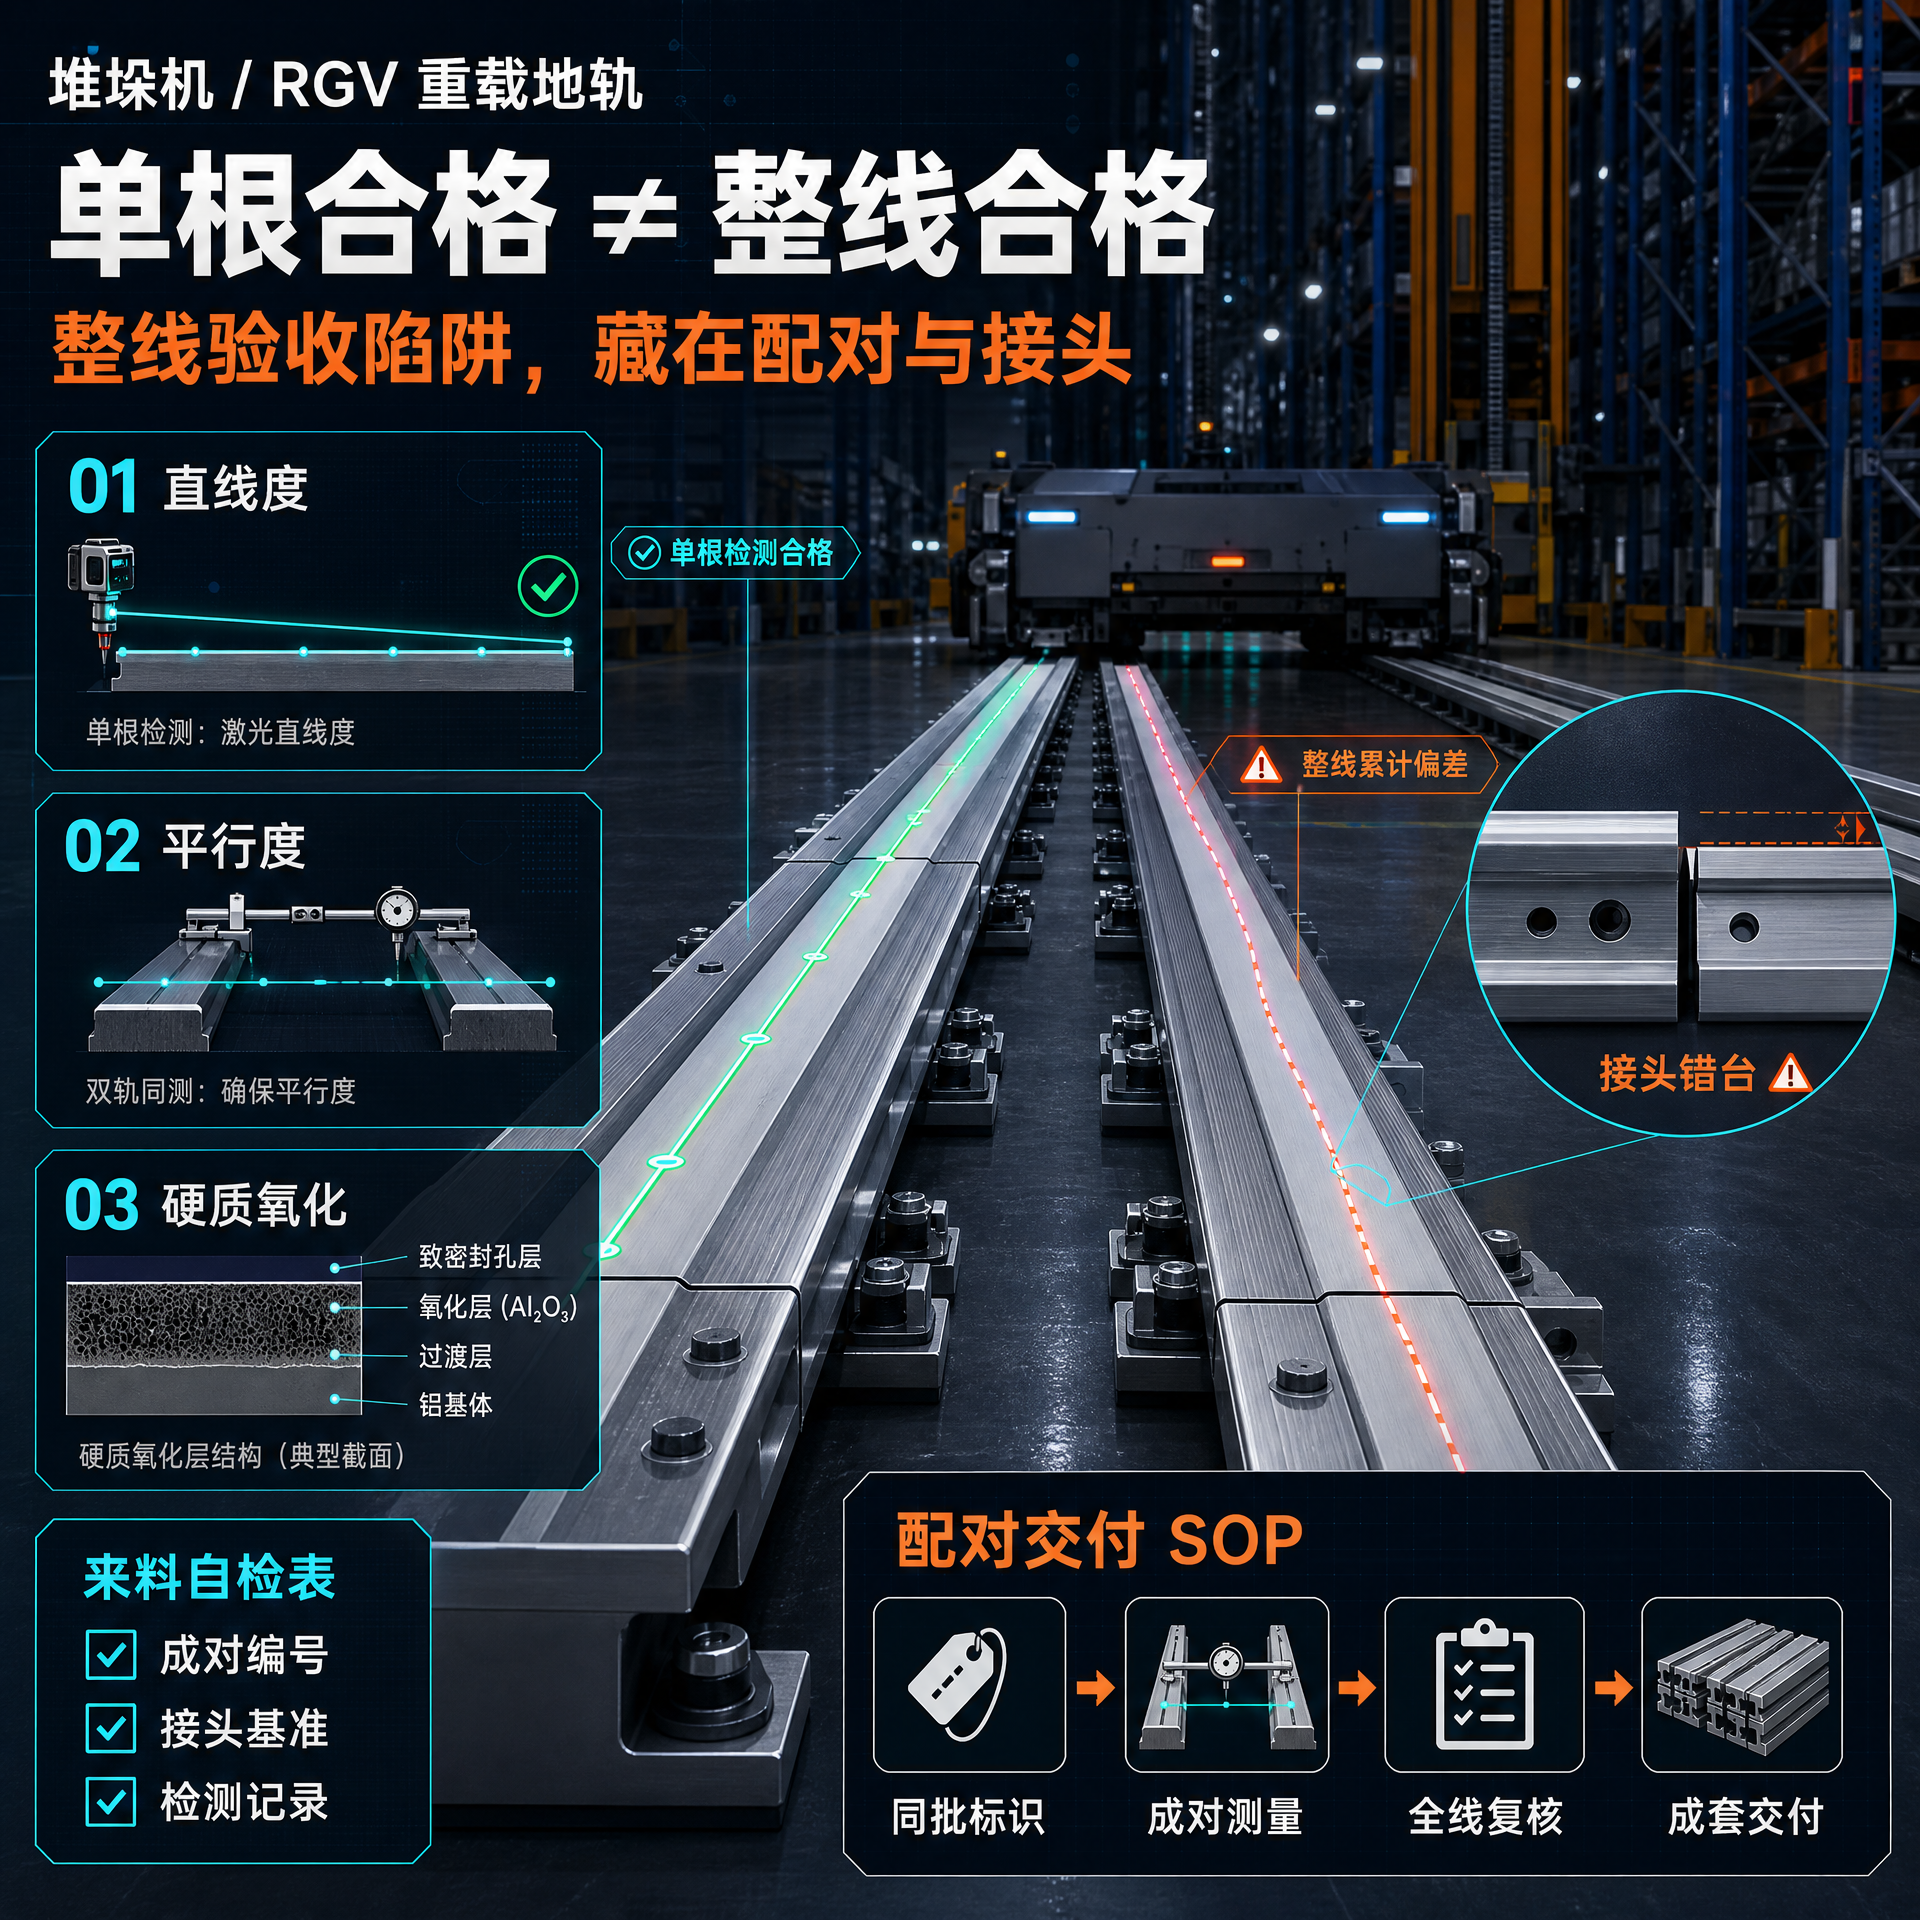
摘要:重载地轨是最“看不见坑”的结构件——单根检测都合格,装上整机就卡顿抖动;轨道工作面没做硬质氧化,高频往复半年即磨穿露底。本文给出500~1000kg级地轨的3道硬门槛参数、配对交付SOP及产线实测数据,助您避开验收盲区。智能仓储轨道铝型材非标定制,欢迎联系杜经理 13611846009。
2026年,自动化立体仓库新建与改造项目持续放量。堆垛机、RGV有轨制导小车对地轨提出了重载+高频+高精的三重严苛约束:500~1000kg级载荷、24/7不间断往复运行、行走定位精度±2mm。
轨道是设备的“路”,精度直接决定小车跑得稳不稳、定位准不准、寿命长不长。上海钏斯铝业产线实测表明,合格的重载地轨必须同时满足:6061-T6材质 + 直线度≤1.5mm/10m + 双轨平行度≤±0.8mm/10m + 工作面硬质氧化HV400-600 + 成对交付配对编号。
一、为什么“单根合格≠整线合格”?先看3道硬门槛
许多采购方在来料检验时,只测单根直线度,却忽略了系统级的匹配要求。重载地轨必须跨过以下三道门槛:
- 门槛一 · 单根直线度:五轴CNC一体精加工后,直线度需控制在 ≤1.5mm/10m(轻型轨道≤1.0mm/10m)。直线度直接决定小车走行时的抖动幅度,抖动会呈指数级放大轮组磨损与定位误差。
- 门槛二 · 双轨平行度:需控制在 ≤±0.8mm/10m。这是一个成对指标——两根单轨各自合格,若从不同批次中各拿一根配对,照样可能超差。平行度失准的直接后果是轮缘啃轨、走行异响、定位漂移。
- 门槛三 · 工作面硬质氧化:膜厚 25-80μm、显微硬度 HV400-600。轨道工作面与轮组长期摩擦,普通阳极氧化膜薄且软,高频往复数月即磨损露底,导致摩擦系数升高、金属颗粒析出,污染洁净环境。
表1:地轨3道门槛与失效模式对照
| 门槛项 | 控制值 | 失效模式 | 验收方法 |
|---|---|---|---|
| 单根直线度 | ≤1.5mm/10m(重载) | 走行抖动、轮组早磨 | 平台+百分表/激光仪,定支点基准 |
| 双轨平行度 | ≤±0.8mm/10m | 啃轨、定位漂移 | 配对检测、成对记录 |
| 工作面硬质氧化 | 25-80μm,HV400-600 | 磨损露底、摩擦升高 | 逐批膜厚+硬度报告 |
| 截面公差 | ±0.02~±0.04mm | 轮轨配合间隙变化 | 关键尺寸全检 |
二、配对交付怎么做?平行度SOP五步法
平行度靠“配对”做出来,绝不靠现场调试调出来。钏斯铝业严格执行配对交付SOP:
- 同批同挤:同一炉批棒材、同模具、同班次成对排产,从材料源头控制热变形一致性;
- 配对加工:双轨同机、同刀具、同装夹方案连续加工,消除设备间系统误差;
- 配对检测:双轨同台检测,激光仪同步采集两条轨的直线度/平行度数据,一次成对记录;
- 配对编号:料身激光打刻唯一配对编号+流向标识,杜绝发货混批;
- 成套包装:成对打包、随货附配对检测报告与安装基准图,现场开箱即用。
(注:关于长型材挤压变形与校直工艺的深度解析,可参阅站内文章:《2026高精度铝型材挤压变形为何难控?温度/速度/牵引3变量+校直工艺全解》)
三、重载截面与硬质氧化:吨位、米重、氧化参数怎么定?
重载地轨壁厚通常在5.0-12.0mm,米重达30-80kg/m,需要大吨位挤压机(600T-12000T(依托合作产线资源)按挤出比精准排产)与专用模具支撑。
在硬质氧化环节,重点管控膜厚均匀性——轨道工作面与内角的膜厚差必须控制在允许范围内,内角膜厚不足等于留下了耐磨短板,极易在应力集中处率先失效。
表2:重载地轨关键参数管控表
| 参数项 | 控制值 | 管控目的 |
|---|---|---|
| 材质 | 6061-T6(屈服≥240MPa) | 适配500-1000kg级重载工况 |
| 挤压吨位 | 按截面匹配大吨位机 | 保障壁厚5-12mm大截面成形质量 |
| 直线度 | ≤1.5mm/10m | 保障走行平顺 |
| 双轨平行度 | ≤±0.8mm/10m | 防止啃轨与定位漂移 |
| 行走定位 | ≤±2mm(系统级) | 满足堆垛机精准对位需求 |
| 硬质氧化 | 25-80μm,HV400-600 | 提升耐磨性+降低摩擦系数 |
| 弯弧段弧度误差 | ±0.4mm | 保障弯道衔接平顺 |
四、钏斯铝业重载地轨产线实测数据
我们承诺数据透明,以下为近期产线典型实测值(发布前已由品质部核对当月最新批次数据):
表3:实测典型值 vs 门槛要求
| 验收项 | 门槛要求 | 钏斯实测典型值 | 合格率 |
|---|---|---|---|
| 直线度 | ≤1.5mm/10m | 0.8~1.3mm/10m | ≥98% |
| 双轨平行度 | ≤±0.8mm/10m | ±0.4~±0.7mm/10m | ≥97% |
| 截面公差 | ±0.02~±0.04mm | ±0.03mm | ≥98% |
| 硬质氧化膜厚 | 25-80μm | 30-60μm | ≥98% |
| 显微硬度 | HV400-600 | HV430-560 | ≥98% |
| 弯弧段弧度误差 | ±0.4mm | ±0.2~±0.35mm | ≥97% |
五、采购来料自检表(7问,建议直接抄走)
在与供应商技术协议签订或来料验收时,请用以下7个问题快速筛查风险:
- 是否写明直线度按全长(10m)计,而非模糊的“每米值”?
- 是否写明双轨平行度并要求提供成对检测报告?
- 是否要求配对交付、料身打刻配对编号?
- 是否写明工作面硬质氧化膜厚与硬度范围?
- 是否约定逐批膜厚+硬度报告随货附带?
- 弯弧段是否要求首件弧度样确认后再批量生产?
- 供应商是否具备挤压+CNC+硬质氧化一体化产线?
⚠️ 风险提示:7问中答“否”超过2个,重载轨道项目建议重新评估供应商资质,以免后期承担巨大的返工与停机成本。
【常见问题 FAQ】
Q:堆垛机地轨为什么一定要要求双轨平行度?
A:堆垛机/RGV轮组是跨骑双轨运行的,平行度失准会导致轮缘单侧啃轨、走行异响和定位漂移。平行度是成对指标,必须通过配对加工、配对检测、成对交付来保障,无法靠现场安装微调弥补。
Q:轨道工作面为什么要做硬质氧化?普通阳极氧化不行吗?
A:轨道工作面与轮组长期高频摩擦,硬质氧化膜厚25-80μm、硬度HV400-600,耐磨性约为普通阳极氧化的3倍以上,且摩擦系数低至0.1-0.3,直接决定轨道的使用寿命与维护周期。
Q:重载地轨通常用什么材质?
A:主流采用6061-T6铝合金,T6热处理后屈服强度≥240MPa,完美适配500-1000kg级重载工况;若涉及复杂弯弧段,可选用延展性更好的6082-T6。
Q:带弯弧段的地轨怎么保证交付精度?
A:直线段+弯弧段按同批配对生产。弯弧段必须先做首件弧度样确认(弧度误差控制在±0.4mm内),客户确认无误后再批量成形、配对编号交付。
关于钏斯铝业
重载地轨的核心价值不在“挤出型材”,而在“成对精度+耐磨面+配对交付”:直线度保平顺、平行度保不啃轨、硬质氧化保寿命,配对交付保现场零返工。上海钏斯铝业以一体化产线+配对交付体系,稳定交付堆垛机地轨/RGV重载轨道。
📞 智能仓储/物流轨道铝型材非标定制,欢迎联系杜经理:13611846009