
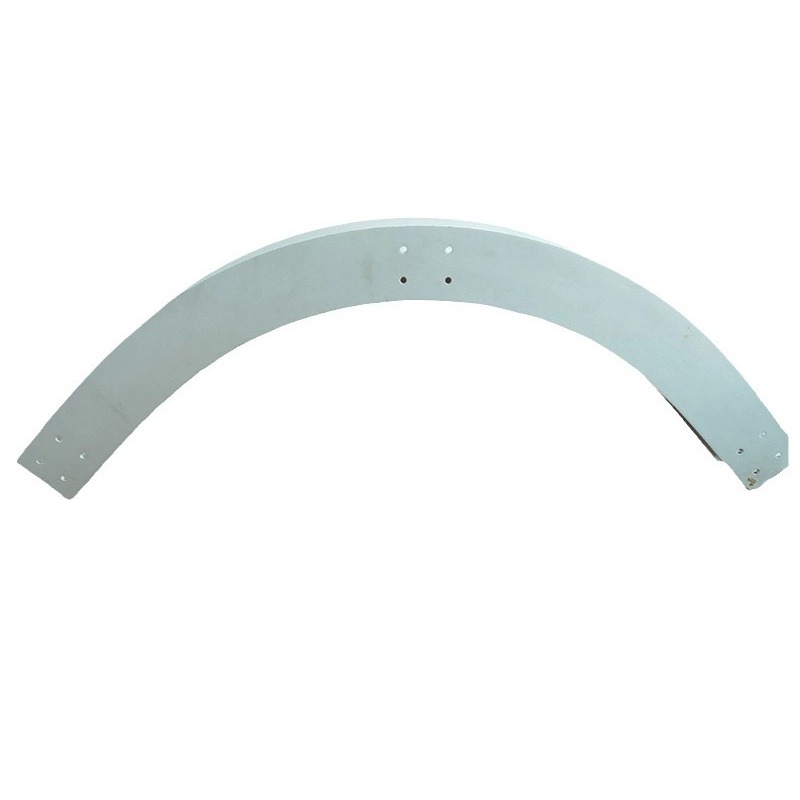
滚弯加工
铝型材折弯 · 36 次浏览
上海钏斯铝业专业承接铝型材滚弯加工,通过滚弯机对铝合金型材进行定制化弧度加工,可完成圆管、方管、槽铝、角铝、异型材等多种截面型材的滚弯成型。弯圆误差±0.4mm,平整度0.1mm-0.5mm,挤压长度最长20M,弧度均匀、表面无褶皱。经过表面处理的型材可直接弯曲,不会出现普通压弯产生的波浪、折线和划痕。适用于圆管弧形框架、方管弯弧边框、异型材弯圆结构件、工业装备弧形部件、自动化设备弧形框架等领域。从挤压、滚弯到CNC加工、表面处理全流程一站式交付。 欢迎联系杜经理 13611846009
联系我们
产品详情
铝型材滚弯加工是一种通过滚弯机对铝合金型材进行定制化弧度加工的工艺,隶属于冷加工范畴。辊轮作旋转运动,通过型材与辊轮之间的摩擦力带动型材进给,同时上辊轮对型材施加压力,使型材产生塑性弯曲变形。
滚弯与压弯、折弯的核心区别在于:滚弯成型弧度均匀、表面无褶皱、截面形状保持良好。经过喷涂、电泳、拉丝等表面处理的型材可以直接弯曲,不会出现普通压弯产生的波浪、折线和划痕。
上海钏斯铝业配备滚弯机、拉弯机等专业加工设备,通过精确控制滚轮参数和弯曲速度,确保型材弯曲过程中受力均匀,弧度流畅、表面无褶皱。从挤压、滚弯到CNC加工、表面处理全流程一站式交付。
01 品质从原材料开始
采用A00原生铝锭生产,不含废铝,材质均匀、力学性能稳定,确保型材在滚弯工况下的结构完整性。
02 精密滚弯成型
通过滚弯机精确控制滚轮参数和弯曲速度,弯圆误差±0.4mm,平整度0.1mm-0.5mm。弧度均匀、表面无褶皱、截面形状保持良好。
03 多截面类型加工
可加工圆管、方管、槽铝、角铝、异型材等多种截面型材的滚弯,适配不同结构需求。
04 一站式交付服务
从挤压、滚弯到CNC加工、表面处理全流程一站式交付,客户只需对接一个供应商。
滚弯 vs 折弯 vs 压弯:
| 对比项 | 滚弯 | 折弯 | 压弯 |
|---|---|---|---|
| 成型方式 | 连续进给弯曲 | 定点角度成型 | 模具一次冲压 |
| 弧度均匀性 | 高 | 一般 | 一般 |
| 表面质量 | 无褶皱、无划痕 | 有折痕 | 有压痕 |
| 截面变形 | 小 | 较大 | 较大 |
| 表面处理型材 | 可直接滚弯 | 需保护 | 易损伤 |
| 适用场景 | 大半径弧形、环形 | 框架、支架拐角 | 小批量简单形状 |
加工能力参数:
| 项目 | 参数/说明 |
|---|---|
| 加工形式 | 铝型材滚弯、弯圆、滚弧 |
| 适用材质 | 6063-T5 / 6061-T6 / 6082-T6 |
| 适用截面 | 圆管、方管、槽铝、角铝、异型材 |
| 弯圆误差 | ±0.4mm |
| 平整度 | 0.1mm-0.5mm |
| 挤压长度 | 最长20M |
| 加工设备 | 滚弯机、拉弯机 |
| 配套加工 | 开模、挤压、CNC加工、焊接 |
| 表面处理 | 阳极氧化、硬质氧化、喷涂 |
| 执行标准 | GB/T 6892-2023、ISO9001 |
| 生产产地 | 上海青浦 |
滚弯加工类型:
-
圆管滚弯:适用于圆形框架、管状结构件
-
方管滚弯:适用于方管弧形框架、设备边框
-
异型材滚弯:适用于复杂截面型材的弧形加工
典型应用场景:
-
自动化设备弧形框架
-
圆管结构件
-
方管弯弧边框
-
异型材弯圆结构件
-
工业装备弧形部件
-
装饰弧形框架
FAQ(常见问题)
Q1:滚弯和折弯、压弯有什么区别?
A:滚弯是通过滚弯机使型材连续进给、逐步弯曲成弧,弧度均匀、表面无褶皱、截面形状保持良好,适合大半径弧形和环形加工。折弯是在型材特定位置形成角度(如90°),适合框架、支架等需要直线拐角的结构件。压弯是通过模具一次冲压成型,适合小批量、简单形状。滚弯的核心优势在于:经过喷涂、电泳、拉丝等表面处理的型材可以直接滚弯,不会出现普通压弯产生的波浪、折线和划痕。三种工艺各有适用场景,我司均可承接。
Q2:滚弯能加工哪些截面类型的铝型材?
A:可加工圆管(适用于圆形框架、管状结构件)、方管(适用于方管弧形框架、设备边框)、槽铝(适用于槽型弧形导轨、边框)、角铝(适用于角铝弧形边框)、异型材(适用于复杂截面型材的弧形加工)。客户提供型材截面图纸和弧度要求,我司评估后可确定是否适合滚弯加工及最优工艺方案。
Q3:滚弯的精度能达到多少?
A:通过精确控制滚轮参数和弯曲速度,弯圆误差控制在±0.4mm,平整度0.1mm-0.5mm。滚弯过程中型材受力均匀,弧度流畅、表面无褶皱。相比压弯和折弯,滚弯更适合需要长弧度均匀一致的应用场景。
Q4:经过表面处理的型材可以直接滚弯吗?
A:可以。滚弯过程中型材与滚轮之间为滚动摩擦,对表面损伤极小。经过喷涂、电泳、拉丝等表面处理的型材可以直接滚弯,不会出现普通压弯产生的波浪、折线和划痕。这一优势使滚弯特别适合对表面质量有要求的装饰件和外观件,可先做表面处理再滚弯成型。
Q5:滚弯加工怎么收费?
A:按型材截面复杂度、弧度半径、长度综合计价。圆管和方管滚弯按米计价,异型材滚弯需额外评估滚轮定制费用。提供来样免费评估报价,欢迎联系杜经理 13611846009。
Q6:6063-T5和6061-T6在滚弯中怎么选?
A:6063-T5成型性好、表面光洁度高,适用于对表面质量和滚弯性能要求较高的装饰弧形框架、外观件等。6061-T6强度更高,适用于对结构强度有要求的工业装备弧形部件、自动化设备弧形框架等。6082-T6强度最高,适用于重载弧形结构件。滚弯过程中型材受弯曲应力,承载类结构件建议选用6061-T6或6082-T6。
Q7:滚弯的最小起订量和交期是多少?
A:起订量50kg。样品交期5-7天(圆管、方管等标准截面)或7-10天(异型材需定制滚轮),批量交期样品确认后7-15天。圆管、方管滚弯因滚轮通用性强,样品周期较短;异型材滚弯需定制专用滚轮,周期略长。
