
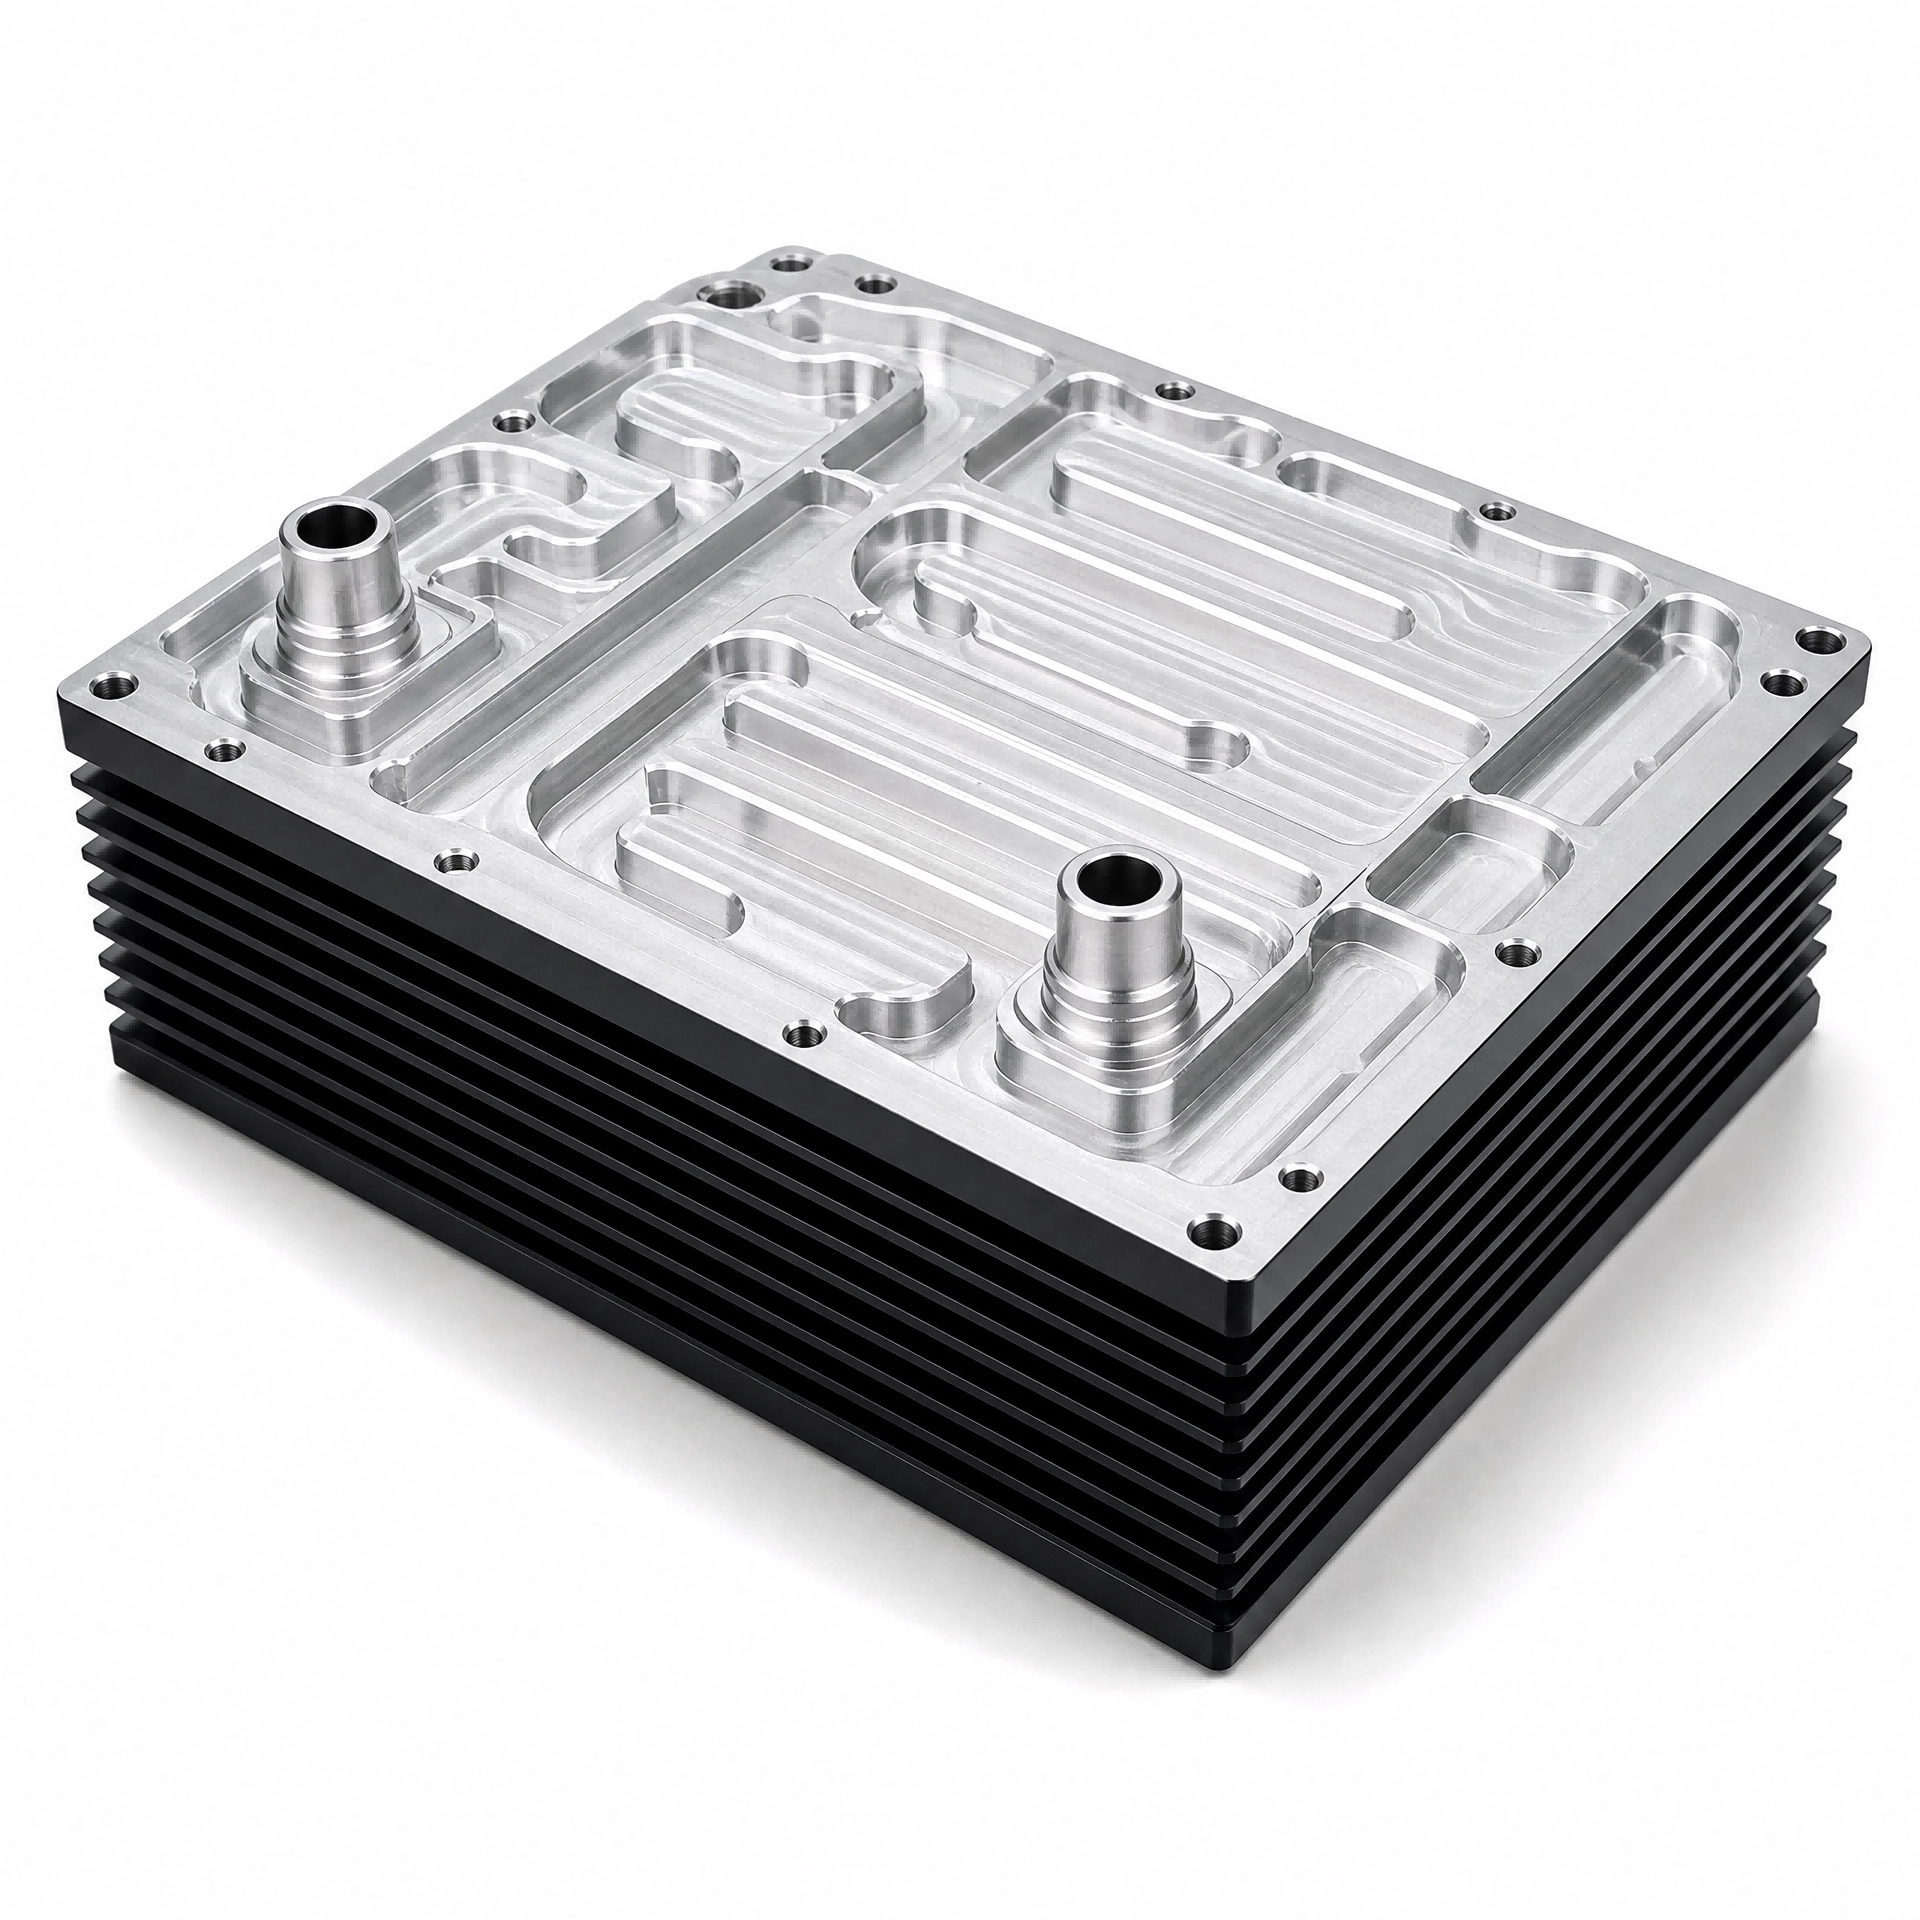
电机控制器散热壳铝型材
散热器铝型材 · 22 次浏览
上海钏斯铝业专业承接新能源汽车电机控制器散热壳铝型材开模定制,专为电机控制器、电控单元、逆变器等核心功率电子设备配套。电机控制器内部IGBT/SiC功率模块结温超过150℃时,开关效率骤降30%以上。铝型材挤压散热壳导热系数约201W/m·K,显著优于压铸铝(约96W/m·K)。通过挤压成型直接形成内部散热翅片(风冷方案)或水冷流道(水冷方案),壳体结构兼容两种散热方式。翅片最小厚度0.5mm,水冷流道可设计蛇形或多流道并联结构,加工精度±0.01-0.005mm,表面硬质阳极氧化处理,可加工密封槽兼容IP67/IP6K9K防护等级。从挤压、CNC精加工到表面处理全流程一站式交付。欢迎来图定制,技术部2小时内给出评估方案。
联系我们
产品详情
电机控制器散热壳铝型材——电机控制器是新能源汽车的核心功率电子设备。控制器内部的IGBT或SiC功率模块在工作时产生大量热量,当IGBT芯片结温超过150℃时,不仅开关效率会骤降30%以上,还可能引发热失控导致模块烧毁。电机控制器结构日趋紧凑,对散热系统的要求越来越高。
铝型材挤压散热壳相较于压铸铝方案具有多重优势:一体式挤出型材导热性能优于传统压铸壳体(约201W/m·K vs 压铸铝96W/m·K),成型工艺简单,制造成本低;用料体积小,模具成本低,有利于减小产品体积和重量,提升整机功率密度;挤压铝型材可与其它结构件实施焊接,避免冗余的连接及密封结构。
上海钏斯铝业专为新能源汽车电机控制器、电控单元、逆变器等核心功率电子设备开发散热壳铝型材,集“散热+承载+防护”于一体。通过铝型材挤压成型直接形成内部散热翅片或水冷流道,两侧可集成安装滑槽或定位结构,适配不同电控平台的装配要求。
核心优势速览:
| 优势维度 | 技术指标 | 客户价值 |
|---|---|---|
| 高导热材质 | 6063-T5铝合金,导热系数约201W/m·K | 导热性能约为压铸铝的2倍 |
| 双模散热结构 | 风冷翅片/水冷流道兼容 | 客户可根据功率密度和空间选配 |
| 高密齿翅片 | 最小齿厚0.5mm | 散热面积大,散热效率高 |
| 水冷流道 | 蛇形流道、多流道并联 | 适配高功率密度电控方案 |
| 高精度CNC加工 | ±0.01-0.005mm | 满足电控系统严苛安装精度 |
| 绝缘耐压 | 硬质阳极氧化处理 | 适配高压电控系统绝缘要求 |
| 密封兼容 | 可加工密封槽 | 兼容IP67/IP6K9K防护等级 |
01 品质从原材料开始
采用A00原生铝锭生产,不含废铝,材质均匀、力学性能稳定。选用6063-T5铝合金,兼具高导热性(约201W/m·K)和良好挤压成型性,可满足复杂内部结构的精密成型需求。
02 双模散热结构设计
通过挤压成型直接形成内部散热翅片(风冷方案)或水冷流道(水冷方案),壳体结构兼容两种散热方式,客户可根据实际功率密度和安装空间选配。翅片可做高密齿结构(最小齿厚0.5mm),水冷流道可做蛇形或多流道并联结构。
03 高精度CNC加工
配备五轴CNC加工中心,可完成型材的精密切割、端面铣平、安装孔钻孔攻丝、密封槽铣削、进出水口加工等工序。加工精度±0.01-0.005mm,满足电控系统严苛的安装精度要求。
04 表面处理与密封兼容
表面做硬质阳极氧化处理,兼具绝缘性和耐磨性,适配高压电控系统绝缘耐压要求。型材端面可加工密封槽,兼容O型圈或密封胶,实现IP67/IP6K9K防护等级。
05 全工序自主管控
从挤压、CNC精加工到表面处理全流程自主完成,无需外协中转。配套CNC精铣、钻孔攻丝、定长精切等深加工,可直接交付电控组装线使用。
加工能力参数:
| 项目 | 参数/说明 |
|---|---|
| 适用场景 | 电机控制器、电控单元、逆变器散热壳体 |
| 可选材质 | 6063-T5高导热铝合金 |
| 导热系数 | 约201W/m·K |
| 执行标准 | GB/T 6892-2023高精级 |
| 散热结构 | 内部高密齿翅片(风冷)/ 水冷流道(水冷) |
| 最小齿厚 | 0.5mm |
| 内部流道 | 蛇形流道、多流道并联 |
| 加工精度 | ±0.01-0.005mm |
| 表面处理 | 硬质阳极氧化 |
| 防护等级兼容 | IP67/IP6K9K(可加工密封槽) |
| 配套加工 | CNC精铣、钻孔攻丝、端面铣平、密封槽加工 |
| 开模周期 | 常规结构7-10天出样 |
| 起订量 | 50kg |
| 生产产地 | 上海青浦 |
挤压铝型材散热壳 vs 压铸铝散热壳:
| 对比维度 | 挤压铝型材散热壳 | 压铸铝散热壳 |
|---|---|---|
| 导热系数 | 约201W/m·K | 约96W/m·K |
| 导热性能 | 优(约为压铸铝2倍) | 一般 |
| 成型工艺 | 简单,制造成本低 | 复杂,模具成本高 |
| 产品体积/重量 | 小/轻,提升功率密度 | 相对较大/重 |
| 焊接兼容性 | 可与其他结构件焊接 | 焊接难度大 |
| 形状自由度 | 适合长条形、内部流道 | 适合复杂异形壳体 |
散热方案选型说明:
| 散热方式 | 结构特征 | 适用场景 |
|---|---|---|
| 风冷 | 内部高密齿翅片+风道设计 | 功率密度较低、安装空间充裕 |
| 水冷 | 内部蛇形流道+进出水口 | 功率密度较高、对散热效率要求苛刻 |
典型应用场景:
新能源汽车电机控制器散热外壳
电控单元散热壳体
逆变器散热外壳
车载充电机散热结构件
DC-DC转换器散热壳体
功率模块(IGBT/SiC)散热组件
FAQ(常见问题)
Q1:电机控制器散热壳为什么需要专门定制?
A:电机控制器是新能源汽车的核心功率电子设备,控制器内部的IGBT或SiC功率模块在工作时产生大量热量,当IGBT芯片结温超过150℃时,不仅开关效率会骤降30%以上,还可能引发热失控导致模块烧毁。电控散热壳同时承担散热、承载、防护三大功能,需要与电控平台精确匹配。标准型材无法满足电控内部功率模块布局、密封槽位置等要求,必须根据具体电控方案专属开模设计。
Q2:挤压铝型材散热壳和压铸铝散热壳哪个更好?
A:挤压铝型材散热壳相较于压铸铝方案具有多重优势:一体式挤出型材导热性能优于传统压铸壳体(约201W/m·K vs 压铸铝96W/m·K),导热系数约是压铸铝的两倍;成型工艺简单,制造成本低;用料体积小,模具成本低,有利于减小产品体积和重量,提升整机功率密度;挤压铝型材可与其它结构件实施焊接,避免冗余的连接及密封结构。压铸铝的优势在于形状自由度更高,适合非常复杂的异形壳体。两者各有优劣,我司两种工艺均可支持,可根据电控方案推荐最优方案。
Q3:风冷和水冷散热壳有什么区别?
A:风冷方案通过挤压成型在壳体内部直接形成高密齿翅片(最小齿厚0.5mm),配合外部风扇强制对流散热,适用于功率密度较低、安装空间充裕的电控方案。水冷方案通过挤压成型在壳体内部形成蛇形流道或多流道并联结构,配合外接冷却液循环系统,导热效率更高,适用于功率密度较高、对散热效率要求苛刻的电控方案。壳体结构兼容两种散热方式,客户可根据实际功率密度和安装空间选配。
Q4:电机控制器散热壳为什么要做硬质阳极氧化处理?
A:电机控制器是高压电控设备(通常为300-800V高压平台),壳体表面需要具备良好的绝缘性以满足安规要求,同时需具备耐磨性以抵抗长期运行中的振动和磨损。硬质阳极氧化处理在壳体表面形成致密氧化膜,兼具绝缘性和耐磨性,适配高压电控系统的绝缘耐压要求。同时硬质氧化层耐腐蚀性强,可适应新能源汽车车载工况的恶劣环境。
Q5:电机控制器散热壳如何实现IP67/IP6K9K防护等级?
A:型材端面可加工密封槽,兼容O型圈或密封胶。配合合理的端盖设计和紧固方案,可实现IP67防护等级(完全防尘、短时浸水)甚至IP6K9K防护等级(高压高温水冲洗防护)。电控系统防护等级的达成需要散热壳与端盖、连接器、线束等零部件的密封配合,建议在设计阶段与我司沟通密封方案。
Q6:电机控制器散热壳的最小起订量和交期是多少?
A:最小起订量50kg。常规结构开模周期7-10天出样,批量交期7-12天。新能源汽车电控项目通常交期较紧,我司支持加急排产,具体根据项目需求确定。
立即获取方案
📞 联系杜经理:13611846009
提供图纸或技术要求,技术部2小时内给出可行性评估与开模方案。
免费技术咨询 | 复杂截面评估 | 源头工厂直供