
铝型材弯圆工艺解析:从原理到实践的全面指南
行业动态 · 2026/9/14 · 10 次浏览
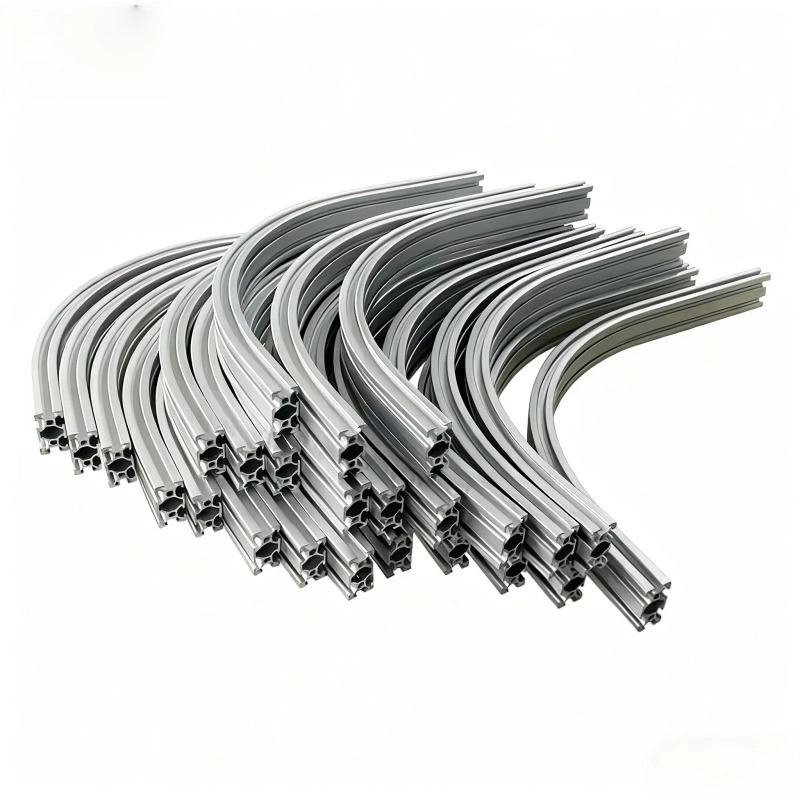
铝型材因其轻质、耐腐蚀、易加工等特性,在建筑装饰、机械制造、交通工具等领域广泛应用。其中,铝型材弯圆工艺作为实现复杂结构设计的关键技术,不仅要求精确的形变控制,还需兼顾材料性能的保持。本文将从弯圆原理、工艺分类、操作要点及常见问题解决方案四个方面,系统阐述铝型材弯圆的技术要点。
一、弯圆工艺原理
铝型材弯圆的核心是通过外力作用使材料发生塑性变形,形成所需弧度。这一过程需平衡三个关键因素:
- 应力分布:弯圆时,型材外侧受拉应力,内侧受压应力,中性层应力接近零。合理控制应力分布可避免开裂或起皱。
- 回弹控制:铝材弹性模量较低,弯圆后易因弹性恢复产生回弹。需通过预弯补偿、工艺参数调整等方式减少误差。
- 温度管理:冷弯易导致材料硬化,热弯(如感应加热、燃气加热)可降低变形阻力,但需控制温度防止过烧或晶粒粗大。
二、主流弯圆工艺分类
-
拉弯工艺
适用于长条形型材(如门窗框架),通过夹具固定两端并施加拉力,同时配合模具压弯。优点是精度高、表面质量好,但设备成本较高。 -
滚弯工艺
利用三辊或四辊机床,通过调整辊轮间距和压力实现渐进式弯曲。适合大半径弯圆(如弧形幕墙),效率高但需多次调试。 -
压弯工艺
使用液压机或冲压机,通过模具一次性压制成形。适用于小批量、复杂截面型材,但模具开发成本高。 -
绕弯工艺
将型材绕固定轴心旋转弯曲,常用于细长管材(如自行车车架)。需配合芯轴防止截面变形。
三、操作要点与质量控制
- 材料预处理
- 切割端面需平整,避免毛刺导致应力集中。
- 弯曲前进行退火处理(如O态铝材),降低硬度提高塑性。
- 模具设计
- 模具半径应略小于目标半径(补偿回弹),通常取目标值的90%-95%。
- 截面形状复杂时,需采用分段模具或柔性夹具。
- 参数优化
- 冷弯时,弯曲速度控制在0.5-2m/min,避免快速变形导致裂纹。
- 热弯温度需根据铝材牌号调整(如6061-T6铝材建议加热至450-500℃)。
- 后处理
- 弯圆后进行时效处理(如自然时效或人工时效),稳定材料性能。
- 对表面进行阳极氧化或喷涂,修复可能产生的划痕。
四、常见问题与解决方案
- 开裂
- 原因:弯曲半径过小、材料硬度过高、应力集中。
- 措施:增大弯曲半径、预退火处理、优化夹具设计。
- 起皱
- 原因:压应力过大、材料流动性差。
- 措施:调整辊轮压力、使用润滑剂、分步弯曲。
- 回弹超差
- 原因:弹性模量低、工艺参数不当。
- 措施:建立回弹补偿数据库、采用热弯工艺、增加校正工序。
结语
铝型材弯圆工艺是材料科学与机械工程的交叉领域,其成功实施需综合考虑材料特性、设备能力与工艺设计。随着数字化技术(如有限元模拟、智能控制)的应用,弯圆精度与效率正不断提升,为铝型材的多样化应用开辟了更广阔的空间。