
上海钏斯铝业科技有限公司工业铝型材折弯工艺解析:从原理到实践
行业动态 · 2026/9/14 · 8 次浏览
上海钏斯铝业科技有限公司 上海青浦香花桥本地铝型材工厂可提供铝型材开模、挤压、CNC精密深加工、表面处理、组装一站式服务,拥有多台大型数控加工中心,支持长短型材、异形型材、重载轨道型材的高精度加工。全程严格把控公差,可出具尺寸检测报告、盐雾测试报告,支持小批量打样、大批量定制,适配工业自动化、智能仓储、出口高端设备项目,交期稳定、品质可控。
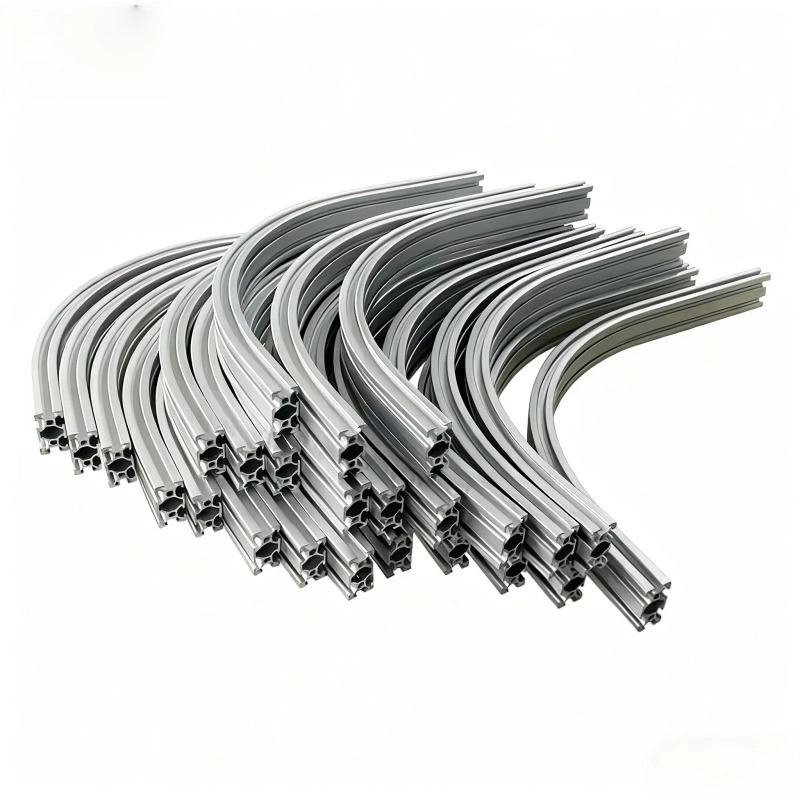
工业铝型材因其轻质、耐腐蚀、易加工等特性,在机械制造、建筑装饰、电子设备等领域广泛应用。其中,折弯工艺作为铝型材成型的关键技术之一,直接决定了产品的结构强度与外观精度。本文将从折弯原理、工艺流程及实践要点三方面展开分析。 一、折弯原理:材料力学与工艺控制的结合 铝型材折弯的本质是通过外力使材料产生塑性变形,同时避免断裂或过度回弹。其核心原理涉及两个关键点: 弹性与塑性变形平衡 铝材在受力初期发生弹性变形,外力撤除后恢复原状;当应力超过屈服强度时,进入塑性变形阶段,形成永久弯曲。工艺需精确控制压力与时间,确保变形量在塑性范围内。 回弹补偿设计 铝材折弯后因弹性恢复会产生角度偏差(回弹角)。通过预估回弹量(通常为折弯角度的2%-5%),在模具设计中预留补偿角度,或采用多次渐进折弯法降低误差。 二、典型工艺流程:从设计到成品 材料预处理 根据型材截面(如方形、圆形、异形)选择合适厚度,并检查表面质量(如氧化膜、划痕),避免缺陷导致折弯裂纹。 模具匹配 使用V型槽模具时,槽宽通常为型材厚度的6-8倍;复杂截面需定制仿形模具,确保受力均匀。 折弯设备选择 数控折弯机:适用于高精度、批量生产,通过程序控制压力与角度。 手动折弯机:用于小批量或简单结构,依赖操作经验。 滚弯机:针对大半径弧形弯曲,通过多组辊轮逐步成型。 参数设定 关键参数包括折弯半径(通常≥1.5倍材料厚度)、下模开口尺寸、压力速度(需缓慢加压防止裂纹)。 后处理 折弯后可能需去毛刺、校直或表面处理(如喷砂、阳极氧化),以提升美观性与耐腐蚀性。 三、实践要点:提升成品率的三大策略 温度控制 低温环境(如冬季)需预热型材至室温,避免冷脆性导致断裂;高温环境需防止材料软化过度引发变形。 润滑与支撑 在型材与模具接触面涂抹润滑剂(如石墨乳),减少摩擦;对长条型材使用辅助支撑架,防止中间下垂。 质量检测 采用角度测量仪、塞规等工具检测折弯角度与半径,对异形截面使用三坐标测量仪验证形位公差。 案例:某汽车零部件厂商通过优化模具设计(将传统V槽改为R角过渡槽),使6063-T5铝型材的折弯裂纹率从8%降至0.5%,同时将生产效率提升30%。 结语:工业铝型材折弯是材料科学、机械设计与工艺控制的综合应用。通过精准控制变形过程、合理选择设备与参数,可实现高效、高质量的成型,为工业产品轻量化与结构创新提供技术支撑。