
非标铝型材开模流程:从图纸到出样的六个节点
行业动态 · 2026/9/30 · 14 次浏览
非标铝型材开模从图纸到出样通常 7-10 天,复杂异形或超大截面 10-15 天。整个流程分六个节点:需求确认 → 可制造性评估 → CAE 仿真 → 模具设计与制造 → 试模修模 → 出样确认。其中第 2 步(可制造性评估)决定了后面会不会返工,也是最容易被跳过的一步。 ---
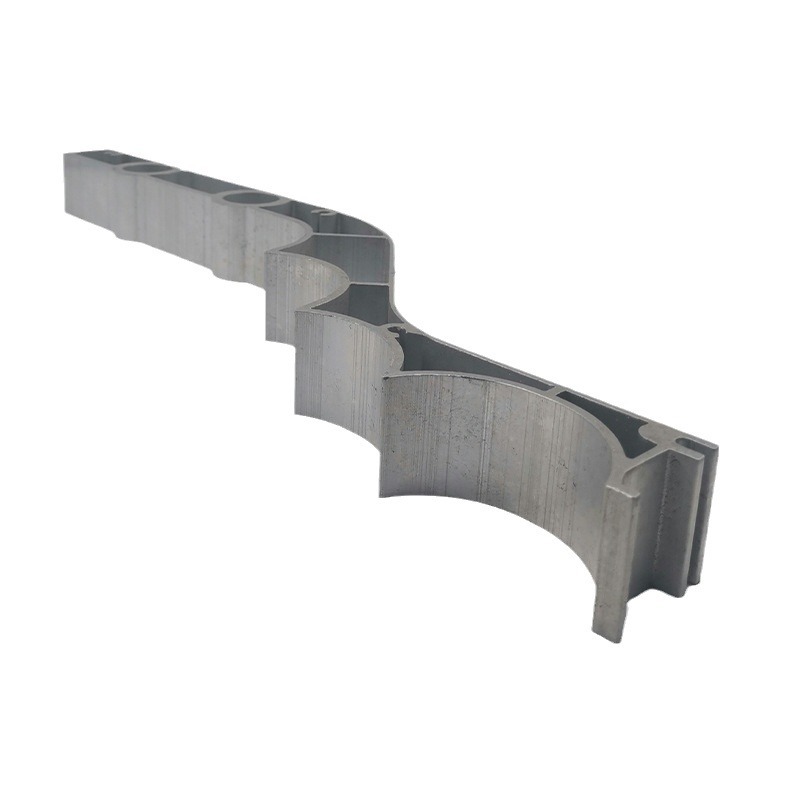
一、六个节点与各自耗时
| # | 节点 | 做什么 | 耗时 | 谁拖得起 |
|---|---|---|---|---|
| 1 | 需求确认 | 材质、公差、长度、表面处理、批量、交期 | 当天 | — |
| 2 | 可制造性评估 | 壁厚差、深宽比、空心腔、最小壁厚 | 1-2 天 | ⛔ 不能省 |
| 3 | CAE 金属流动仿真 | 预判流速分布,调整流道与 workbelt | 1 天 | 复杂截面必做 |
| 4 | 模具设计与制造 | 型腔精度 ±0.01mm,模具钢选型 | 3-5 天 | — |
| 5 | 试模与修模 | 上机试挤,测量后修模 | 1-3 天 | — |
| 6 | 出样确认 | 尺寸、直线度、表面、力学性能 | 1 天 | — |
常规截面合计 7-10 天;复杂异形 / 超大截面 10-15 天。 影响工期的主要变量是试模修模次数——而修模次数,又取决于第 2、3 步做得到不到位。
二、第 1 步:需求确认要拿到的六项信息
开模前这六项定不下来,后面每一步都会返工:
| 项 | 常见取值 | 备注 |
|---|---|---|
| 材质牌号 | 6061-T6 / 6063-T5 / 6005-T6 / 6005A-T6 / 6082-T6 / 7075-T6 | 受力件常用 6061-T6、6082-T6 |
| 公差要求 | 常规 ±0.02~±0.04mm,关键装配位 ≤±0.02mm | 只标在需要的位置 |
| 直线度 | ≤0.2mm/m;半导体 OHT 天轨等场景 ≤0.1mm/m | 长件重点 |
| 最大长度 | 一次加工到位 6500mm | 超过需分段方案 |
| 表面处理 | 阳极氧化 / 硬质氧化(HV350+、膜厚 30-50μm)/ 导电氧化 / 喷砂 / 电泳 / 粉末喷涂 | 影响外观面标注 |
| 批量与交期 | 50kg 起订 | 影响模具钢选型 |
三、第 2 步:可制造性评估看什么(最关键)
这一步的目标是:在开模前发现"挤不出来"或"挤出来也不合格"的设计。
| 检查项 | 风险 | 判据 |
|---|---|---|
| 壁厚差 | 相邻壁厚差过大 → 流速不均 → 薄处填不满、厚处拖尾 | 建议控制在 1.5:1 以内 |
| 深宽比 | 深槽窄缝 → 模具强度不足 → 崩模 | 超阈值改分体结构 |
| 空心腔体 | 多腔体需分流模 → 焊合不良 | 需 CAE 验证流道 |
| 最小壁厚 | 低于能力区间 → 填充困难 | 多腔体异形 0.6mm;薄壁大截面 0.8mm |
我们这一环节免费:图纸发过来,先做评估,发现问题在开模前改,比开完模报废便宜一个数量级。
四、第 3-4 步:CAE 仿真与模具制造
- CAE 金属流动仿真:模拟铝液在模腔内的流速分布,提前调整流道、导流板与阻流块,避免挤出后扭曲、波浪、焊合线明显;
- 模具型腔精度 ±0.01mm:这是硬指标,直接决定挤出型材的尺寸一致性;
- 模具钢选型:按批量与截面难度定,批量大或截面复杂时用更高寿命的钢材。
五、第 5-6 步:试模修模与出样确认
试模阶段常见的三类调整:
- 流速不均 —— 调整流道 / 阻流块;
- 尺寸偏差 —— 修型腔;
- 表面缺陷 —— 检查模具表面粗糙度与挤压温度。
出样确认要看四项:尺寸(三坐标)、直线度(≤0.2mm/m)、表面(氧化后目检)、力学性能(以材质证明为准)。
六、出样之后
出样合格 → 小批量验证 → 批量排产。模具我们会留存型腔档案,后续同规格补产可直接复用,不用重开。
若在出样后还需要精加工(切割、钻孔、铣削),建议与开模放在同一流程内:每换一家供应商就多一次基准转换,公差链就累积一次。
七、怎么开始?
图纸评审由技术负责人直接对接——他在铝型材加工行业做了十几年,截面能不能挤出、壁厚差要不要改,看图阶段基本能给出判断。
- 免费图纸评估 —— 发图过来,先做可制造性评估,不收费;
- 当天回复 —— 图纸当天反馈,含工期与风险点;
- 50kg 起订,常规截面 7-10 天出样 —— 复杂异形 / 超大截面 10-15 天;
- 直接打电话 —— 021-59221319 / 杜经理 13611846009。
关于钏斯铝业
上海钏斯铝业科技有限公司 | 上海青浦久业路 757 号 | www.truetrustlv.com | 600T-12000T 挤压产能(依托合作产线资源) | 非标铝型材开模定制
咨询:021-59221319 / 杜经理 13611846009
我们配备多台大型数控加工中心(进口设备)及配套深加工设备,可完成精密切割、钻孔、铣削、攻牙,CNC 加工精度 ±0.01-0.005mm,平面度 ≤0.03mm/100mm,最大加工长度 6500mm。图纸评审由技术负责人直接对接,他在铝型材加工行业从业十余年。