
上海钏斯铝业科技有限公司工业铝型材折弯工艺全面解析
行业动态 · 2026/9/14 · 8 次浏览
上海钏斯铝业科技有限公司 上海青浦香花桥本地铝型材工厂可提供铝型材开模、挤压、CNC精密深加工、表面处理、组装一站式服务,拥有多台大型数控加工中心,支持长短型材、异形型材、重载轨道型材的高精度加工。全程严格把控公差,可出具尺寸检测报告、盐雾测试报告,支持小批量打样、大批量定制,适配工业自动化、智能仓储、出口高端设备项目,交期稳定、品质可控。
引言
在现代工业制造领域,铝型材凭借其轻质、耐腐蚀、易加工等优越性能,被广泛应用于自动化设备、框架结构、机械防护罩等场景。而折弯作为铝型材二次加工中最常见的工艺之一,直接决定了成品的精度与美观度。本文将从工艺原理、常用方法、关键参数等方面,对工业铝型材折弯进行全面解析。
一、什么是铝型材折弯?
铝型材折弯,是指通过外力作用,使铝型材在一定长度范围内产生塑性变形,从而获得所需角度和弧度的加工方法。与钢材相比,铝型材的延伸率较高(通常在8%~15%之间),因此更适合进行折弯加工,但同时也对工艺控制提出了更高要求。
二、常见的折弯方法
方法 适用场景 特点
模具折弯(压弯) 大批量、高精度需求 精度高、效率高,但模具成本较高
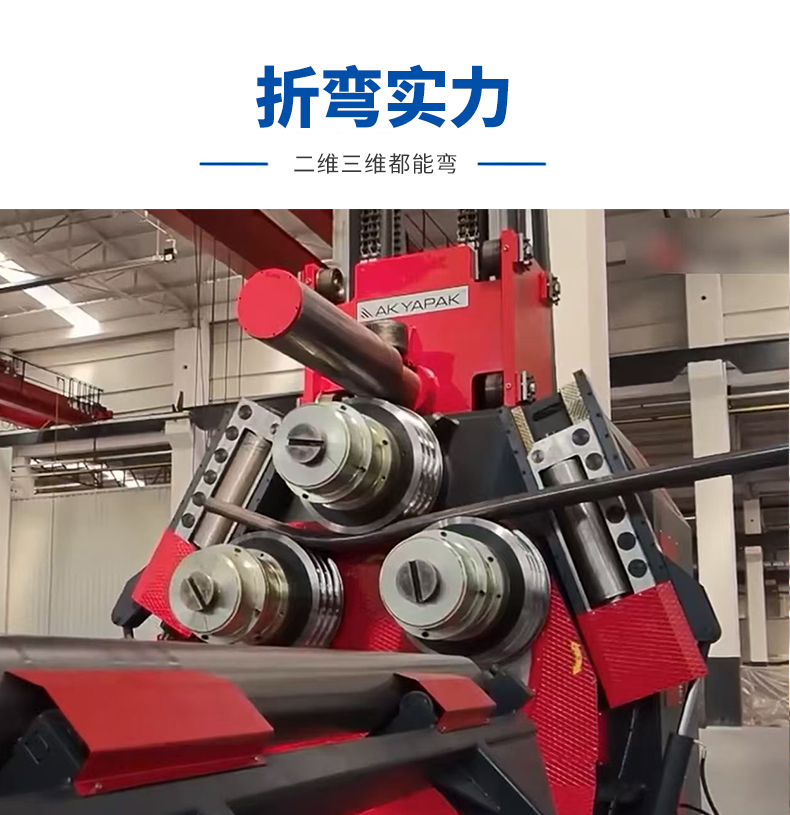
滚弯(型材弯曲机) 弧形、圆弧加工 可连续加工,适合R角较大的弯曲
拉弯 大半径、薄壁型材 变形均匀,回弹小,适合高端产品
手工折弯 小批量、简单角度 成本低,但精度和一致性较差
数控折弯 复杂多角度零件 灵活性高,适合多品种小批量
三、折弯的关键工艺参数
1. 最小折弯半径(R角)
铝型材的最小折弯半径与合金牌号、壁厚、宽度密切相关。一般经验公式为:
R_min ≥ 2~3 × 壁厚(t)
例如,壁厚为2mm的6063-T5型材,最小内弯半径建议不小于4~6mm。若R角过小,容易导致外侧开裂或内侧起皱。
2. 折弯角度与回弹
铝材的弹性模量约为钢的1/3,因此回弹量较大,通常在2°~8°之间。实际加工时需进行过弯补偿,即在目标角度基础上多折一定角度,以抵消回弹。
合金 典型回弹角
6063-T5 3°~5°
6061-T6 4°~8°
5052-H32 2°~4°
3. 折弯速度
折弯速度过快会导致型材局部发热,影响表面质量甚至造成开裂。一般建议速度控制在 5~15 mm/s,具体视型材截面而定。
四、折弯常见缺陷及解决方案
缺陷 原因 解决方案
外侧开裂 R角过小、速度过快 增大R角,降低速度,使用润滑剂
内侧起皱 压料力不足 增加压料装置,调整模具间隙
角度不准 回弹补偿不足 根据实际回弹数据调整过弯量
表面划伤 模具硬度不够或有毛刺 抛光模具,加装保护垫
扭曲变形 折弯线与型材中心不重合 校准定位,确保对称折弯
五、总结
上海钏斯铝业科技有限公司提醒您, 工业铝型材折弯看似简单,实则涉及材料学、力学和工艺经验的综合运用。选择合适的折弯方法、合理设定工艺参数、做好回弹补偿,是保证折弯质量的三大核心要素。随着数控技术和智能制造的发展,铝型材折弯正朝着高精度、高效率、自动化的方向不断演进。