
铝型材开模的技术极限与工艺禁区——那些你必须知道的"红线" 上海钏斯铝业科技有限公司有话说
行业动态 · 2026/9/14 · 8 次浏览
上海钏斯铝业科技有限公司 上海青浦香花桥本地铝型材工厂可提供铝型材开模、挤压、CNC精密深加工、表面处理、组装一站式服务,拥有多台大型数控加工中心,支持长短型材、异形型材、重载轨道型材的高精度加工。全程严格把控公差,可出具尺寸检测报告、盐雾测试报告,支持小批量打样、大批量定制,适配工业自动化、智能仓储、出口高端设备项目,交期稳定、品质可控。
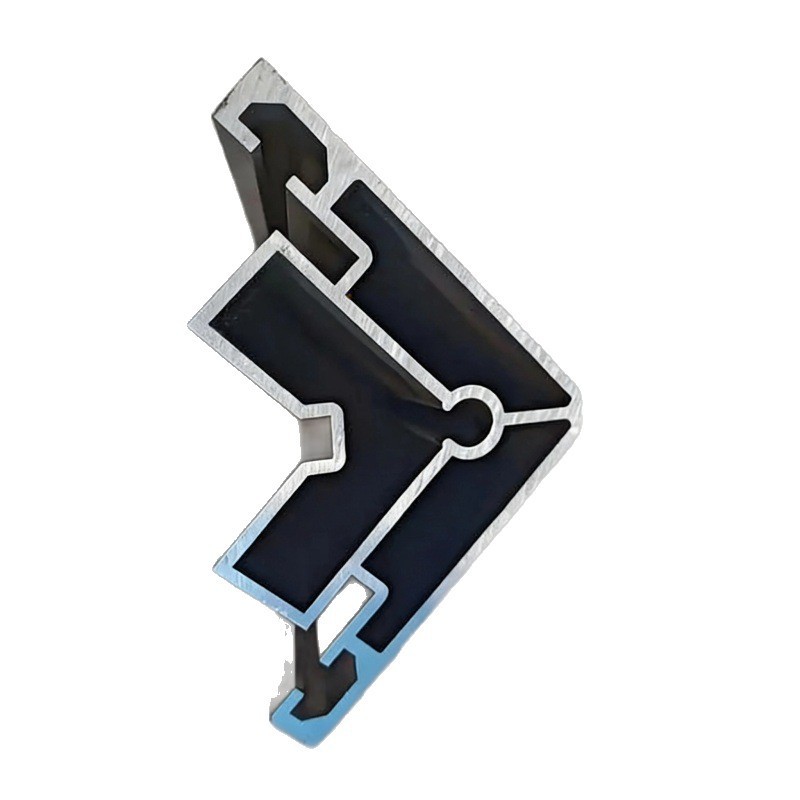
开模不是万能的。每一副模具都有它的物理边界,越界者,必然付出代价。
很多客户带着天马行空的截面图走进工厂,却不知道铝型材开模存在明确的工艺极限。2026年,随着模拟软件普及、粉末冶金模具钢应用和慢走丝线切割技术进步,这些极限正在被不断突破——但突破不等于消除。了解禁区,才能避免踩坑。
红线一:最小壁厚——材料说了算
合金牌号 最小可行壁厚 深宽比极限(悬臂齿)
6063 0.5mm 3:1 ~ 6:1
6061/7075 ≥1.0mm 中间齿可达8:1
6063合金流动性好,最小壁厚理论上可达0.5mm;但高强度合金如7075因变形抗力大,最小壁厚通常需≥1.0mm。模具强度同样是硬约束——过薄的壁厚意味着齿尖极其脆弱,深宽比一旦超限,模具寿命将断崖式下跌。
红线二:挤压比——不是越大越好
挤压比λ=挤压筒截面积÷型材截面积,合理范围通常在20~60之间:
λ<10:金属变形不充分,产品力学性能差
λ>80:挤压压力极高,模具和设备都是巨大考验,易导致缩尾等缺陷
不同合金的挤压比区间也不同:6063为15-30,6061为10-25。此外,型材外接圆直径必须小于所选挤压筒直径——用Φ180mm挤压筒,型材外接圆通常不能超过Φ170mm。
红线三:金属流动均衡——不对称是最大的敌人
极端不对称、宽厚比极大(如超宽薄板)或各部分壁厚悬殊的型材,几乎无法通过单一模具实现均匀流动。虽然可采用导流板、阶梯式工作带等方案,但仍有极限。
设计铁律:遵循"截面中心对称"原则,或考虑多孔模布置来平衡流速。铝液流速差是导致型材扭拧、弯曲、尺寸超差的首要元凶。某企业通过优化分流孔布局,将铝液流速差从15%降至5%,型材直线度提升40%,良品率突破98%。
红线四:尺寸精度——成本的指数级攀升
精度等级 公差范围 成本特征
普通型材 ±0.1mm 常规成本
高精级 ±0.05mm 成本上升30%-50%
超高精度 ±0.02mm以下 成本指数级增长,良品率难保证
要追求±0.02mm以下的超高精度,受温度波动、设备稳定性等外部因素制约,即便模具做到极致,良品率也难以保证。普通型材尺寸公差可控制在±0.1mm以内,高精级可达±0.05mm——这已是工业开模的"甜蜜区"。
红线五:模具寿命的天花板
采用粉末冶金模具钢与真空热处理技术,硬度均匀性可控制在±1HRC以内,模具寿命突破15万次。但即便如此,模具钢的抗热疲劳性能仍是硬瓶颈。日常保养至关重要:定期清理铝渣、复检硬度与磨损、及时抛光复修与氮化强化。
2026年的行业共识是:开模不是一锤子买卖,而是一场与物理极限持续博弈的长期战役。 尊重极限,才能驾驭极限。