
工业铝型材怎么连接?6种方式+免焊接逻辑完整指南
常见问题 · 2026/9/14 · 9 次浏览
工业铝型材怎么连接?需要焊接吗?上海钏斯铝业科技为您解答:90%以上工业场景无需焊接,靠T型槽+T型螺母+螺栓+角件即可实现免焊接模块化组装,高精度、可拆卸、可改造。本文详解6种主流连接方式及选型决策路径,对比螺栓冷连接与焊接在热影响、洁净度、可拆性上的差异,讲透半导体洁净室为何"禁焊"、节点扭矩与防松如何设定。免焊接不是省工序,而是以标准件组合替代定制一体——这是铝型材在半导体、新能源、机器人等高端装备领域不可替代的底层逻辑。我司专注工业与装备结构件,不做建筑型材,提供挤压+CNC+表面处理+连接配套全链条服务。需连接方案、截面定制或选型支持,请联系杜经理 13611846009,24小时内评估。
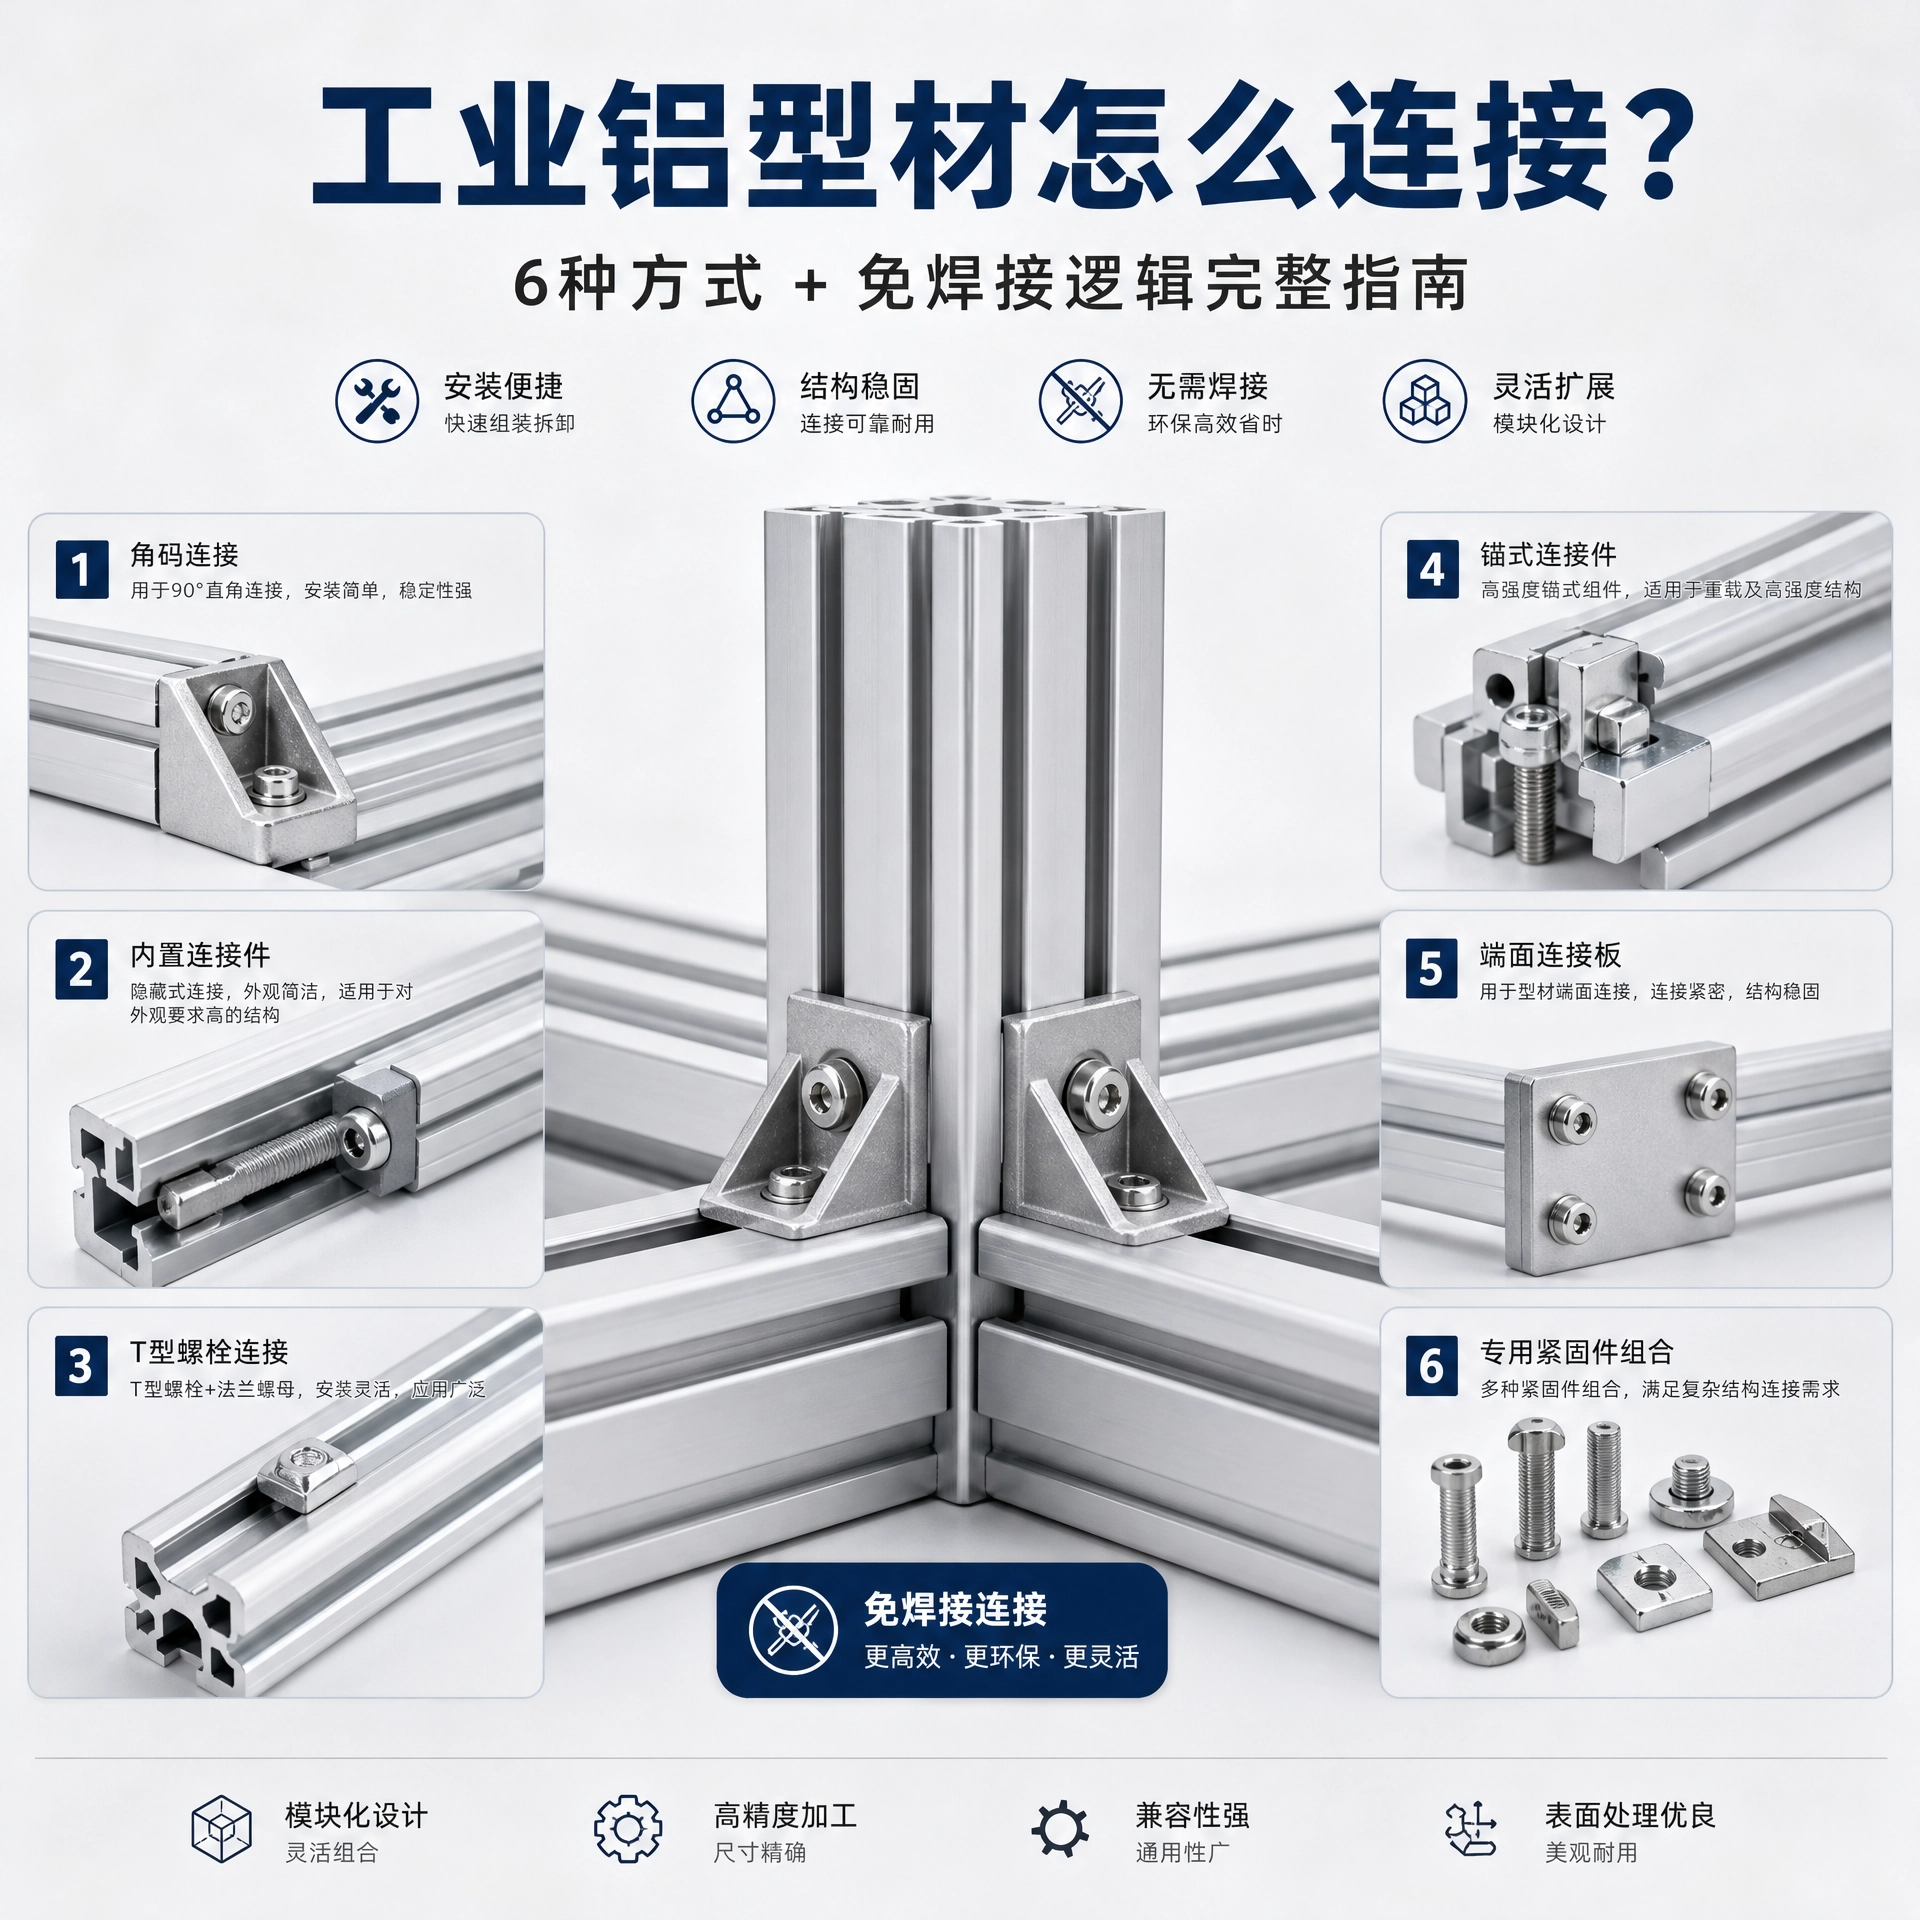
一句话结论: 工业铝型材的核心优势之一是免焊接模块化组装——靠T型槽+T型螺母+螺栓+角件,就能实现高精度、可拆卸、可改造的连接,90%以上的工业场景根本不需要焊接。这篇文章把6种连接方式、选型决策路径、螺栓为什么优于焊接、扭矩与防松怎么定、半导体洁净室为什么"禁焊",一次讲透。
本文由上海钏斯铝业科技有限公司整理,作为工业铝型材系列科普的第六篇(前五篇已覆盖:是什么、与建筑型材区别、合金选型、生产工艺、表面处理、铝vs钢成本账)。
一、先破除一个误解:铝型材框架,绝大多数不焊接
很多第一次接触工业铝型材的客户会问:"铝的,那是不是要焊起来?"
恰恰相反。 工业铝型材从截面设计那一刻起,就是为"不焊接"而生的——型材上预留的T型槽,就是为了让螺母和螺栓能滑进去、锁紧,把一根根型材像搭积木一样拼成框架。这套逻辑叫免焊接模块化组装,它是工业铝型材区别于焊接钢结构的底层差异,不是"省了一道工序",而是"换了一种结构哲学"。
一句话记忆:焊接钢结构是"定制一体",铝型材框架是"标准件组合"。 前者焊死就改不动,后者松开螺栓就能重组。
二、6种主流连接方式,各自用在哪
工业铝型材的连接方式不止"螺栓拧一下"这么简单,按承载、外观、精度需求,主流有6种:
| 连接方式 | 原理 | 承载力 | 可拆卸 | 典型场景 |
|---|---|---|---|---|
| T型螺母+内六角螺栓 | 螺母嵌入型材T槽,螺栓穿过另一根型材锁紧 | 中—高 | ✅ | 最常用,覆盖约90%场景 |
| 角件(L型/T型/十字型) | 角件跨接两根型材,两端螺栓锁紧 | 中 | ✅ | 框架转角、十字交叉连接 |
| 内置连接件(隐藏式) | 连接件藏在型材内部,外观看不到 | 中—高 | ✅ | 外观要求高、不允许外露紧固件的场景 |
| 弹性扣件 | 卡扣式快速连接,免工具 | 低 | ✅(免工具) | 防护罩、面板、检修门 |
| 销钉定位+螺栓锁紧 | 销钉先定位置,螺栓再提供夹紧力 | 高 | ✅ | 高精度定位、需重复拆装的场景 |
| 搅拌摩擦焊(FSW) | 固相焊接,金属不熔化 | 极高 | ❌ | 永久连接、需密封的结构 |
选型口诀:
· 普通框架 → T型螺母+螺栓,简单可靠,成本最低。
· 转角/交叉 → 加角件,受力更稳。
· 要好看、不能露螺丝 → 内置连接件。
· 经常要拆的罩子/门 → 弹性扣件,免工具秒拆。
· 拆了还要装回原位、不能跑位 → 销钉定位+螺栓,定位和锁紧分开。
· 必须永久密封、不能拆 → 才考虑搅拌摩擦焊(注意:FSW是固相焊,不产生熔池和焊渣,是铝型材里唯一"接近焊接"但仍较洁净的方式)。
连接方式选型决策树
把上面6种方式串成一条可直接执行的判断路径,按"是否可拆→是否露紧固件→是否常拆→是否要重复定位→是否转角"逐层往下走:
文本
你的连接需要永久密封、不可拆吗?
├── 是 → 搅拌摩擦焊(FSW)
└── 否 → 外观上允许外露紧固件吗?
         ├── 否 → 内置连接件(隐藏式)
         └── 是 → 这个节点要经常免工具拆装吗(罩子/检修门)?
                  ├── 是 → 弹性扣件
                  └── 否 → 拆了还要装回原位、不能跑位吗?
                           ├── 是 → 销钉定位 + 防松螺栓
                           └── 否 → 是转角/十字交叉吗?
                                    ├── 是 → 角件 + T型螺母螺栓
└── 否 → T型螺母 + 内六角螺栓(默认首选)这棵树的逻辑是:先排除"不可拆",再排除"不能露",再排除"常拆",再排除"要重复定位",剩下的默认走T型螺母+螺栓,转角处叠加角件。 90%的框架,走到最后一行就结束了。
三、螺栓连接 vs 焊接:5个维度看清为什么"不焊"
把两种连接方式摆在一起,差异不在"能不能连上",而在"连上之后还能不能改、会不会脏、要不要证":
| 对比维度 | 螺栓连接(铝型材) | 焊接(钢结构/铝焊) |
|---|---|---|
| 热影响 | 无(冷连接,不破坏精度) | 有(热变形+残余应力,需矫形) |
| 洁净度 | 无颗粒、无烟尘 | 产生焊渣、金属烟尘 |
| 可拆卸性 | 100%可拆、可重复利用 | 不可拆(焊=永久连接) |
| 改造成本 | 松开螺栓即可 | 需切割、重新焊接 |
| 技能门槛 | 普通装配工,培训1天 | 需持证焊工 |
关键事实: 螺栓连接是"冷连接"——整个过程不加热,型材的尺寸精度、表面处理、内部组织都不受影响。而焊接的"热影响区"会让铝的强度下降30%–50%(6061焊后尤其明显),还得重新做时效处理才能恢复,得不偿失。这就是为什么铝型材宁可多设计几个T槽,也不轻易上焊接。
四、半导体洁净室为什么"必须不焊"——这是硬性原因,不是偏好
很多行业用铝型材螺栓连接,是"图方便";但半导体行业用螺栓连接,是"没得选"。
在Class 100及更高等级的洁净室里,焊接作业是被禁止的,原因有三:
- 焊接产生的金属颗粒和烟尘,会直接污染晶圆。 一颗肉眼看不见的焊渣落在晶圆上,整片报废,损失以万元计。
- 铝型材阳极氧化后表面光滑致密(Ra 0.4–0.8μm),不产尘、易擦拭,配合螺栓冷连接,整个装配过程几乎不引入颗粒。
- 半导体设备迭代极快(18–24个月一代),框架必须能快速改造——螺栓连接1–3天改完,焊接结构要2–4周(切割+重焊+打磨+重新喷漆),根本跟不上节奏。
所以"免焊接"在半导体行业不是一项"优点",而是一项准入门槛。这也是为什么半导体设备框架几乎清一色是铝型材+螺栓连接,而不是焊接钢架。
五、连接设计3个工程要点(决定框架"稳不稳、准不准")
连接方式选对了,框架不一定稳;下面三个工程细节,才是"拼得起来"和"拼得稳"的分水岭:
要点一·T型槽与螺母要"配对"。
型材的T槽宽度(如8mm槽、10mm槽)必须配对应规格的T型螺母,槽宽公差通常控制在±0.02mm。槽太松螺母会转、锁不紧;槽太紧螺母塞不进。高精场景的T槽,往往需要挤压后再CNC精修槽宽。
要点二·受力节点要"加角件或加支撑",别只靠一根螺栓。
框架的转角、悬挑端、承重节点,单靠T型螺母的摩擦力不够,必须加角件或斜撑,把剪切力转成夹紧力。这是铝型材框架"不晃"的关键,和讲刚度时"加斜撑"是同一套逻辑。
要点三·需要重复定位的,上"销钉+螺栓"组合。
如果某个部件拆了还要装回原位(如检测治具、可换工装),光靠螺栓会有装配间隙导致跑位。正确做法是先打销钉孔定位,再用螺栓锁紧——销钉管"准",螺栓管"紧",两者分工。
六、扭矩与防松:螺栓"拧多紧、怎么防松"参考
连接方式定下来,下一个工程师必问的问题是"拧多少、怎么防松"。下面给一份通用参考,用于方案初设和装配作业指导:
| 螺栓规格 | 推荐拧紧扭矩(8.8级,参考) | 防松措施(按振动等级) |
|---|---|---|
| M5 | 5–7 N·m | 低振:弹垫;中振:防松螺母;高振:螺纹锁固胶 |
| M6 | 9–12 N·m | 低振:弹垫;中振:防松螺母;高振:锁固胶+销钉 |
| M8 | 20–28 N·m | 中振:防松螺母;高振:锁固胶+销钉定位 |
| M10 | 40–55 N·m | 高振:防松螺母+销钉,关键节点做扭矩点检 |
三条必须记住的边界(比扭矩数本身更重要):
- 上表为通用参考值,实际扭矩需按连接件材质、表面润滑状态、工况载荷由工程确认,不可直接当作验收唯一依据。
- 铝型材T槽螺母的扭矩上限,受槽壁强度限制,不可照搬钢结构扭矩。 拧过头会把T槽拧变形、滑牙,反而锁不紧——这是铝型材连接最常见的"拧坏"事故。
- 振动环境靠"防松组合",不靠"拧更紧"。 拧得再紧,没有防松措施,交变振动下照样会松。正确思路是:先按参考扭矩拧紧,再按振动等级叠加弹垫/防松螺母/锁固胶/销钉。
一句话:扭矩管"初始夹紧力",防松管"长期不松",两者各管一段,缺一不可。 高振设备(AGV、分拣线、振动台架)的关键节点,建议做扭矩点检标记——拧紧后在螺栓头与型材间画一道对齐线,巡检时看线是否错位,错位即松动。
七、连接件本身,也是"精度件"
很多人只盯着型材,忽略了连接件。实际上,T型螺母、角件、内置连接件的精度,直接决定框架的最终精度和寿命。
· 高强度场景要用钢制镀锌/不锈钢螺母,不能用普通锌合金压铸件(强度不够、易滑牙)。
· 角件的孔位公差要和型材T槽匹配,否则装配时孔对不上,强行拧会把型材拧变形。
· 洁净/食品/医疗场景,连接件要选不锈钢+无油装配,避免污染。
一句话:框架的精度上限,由"型材精度"和"连接件精度"两者中较差的那个决定。 型材做到±0.1mm,连接件孔位偏0.3mm,框架照样歪。这也是判断供应商是否"高端"的隐藏指标——高端厂会连连接件一起配套、一起管控,而不是让客户自己去五金市场凑。
八、常见问题(FAQ)
Q1:工业铝型材框架真的不用焊接吗?
A:90%以上的工业场景不用。靠T型槽+T型螺母+螺栓+角件即可模块化组装,精度高、可拆卸、可改造。只有"永久连接+需密封"的少数结构,才考虑搅拌摩擦焊(FSW)。
Q2:T型螺母和角件,什么时候用哪个?
A:两根型材"对接/平行连接"用T型螺母+螺栓;"转角/十字交叉"加角件更稳。受力大的节点建议两者配合,或加斜撑。
Q3:为什么半导体洁净室不允许焊接?
A:焊接产生的金属颗粒和烟尘会污染晶圆;且半导体设备迭代快(18–24个月一代),框架必须可快速改造,螺栓连接1–3天完成,焊接需2–4周。这是硬性准入要求。
Q4:螺栓连接会不会"松"?振动环境下靠谱吗?
A:靠谱,但要选对防松措施——按振动等级叠加弹垫/防松螺母/螺纹锁固胶/销钉。振动大的设备,节点用"销钉定位+防松螺栓"组合,既防松又防跑位,关键节点做扭矩点检。
Q5:螺栓该拧多紧?能照钢结构的扭矩拧吗?
A:不能照搬。铝型材T槽螺母的扭矩上限受槽壁强度限制,拧过头会滑牙、把槽拧变形。M6参考9–12 N·m、M8参考20–28 N·m(8.8级通用值),实际需按连接件材质与工况由工程确认。
Q6:铝型材能焊接吗?为什么一般不焊?
A:能焊(6061可TIG/MIG/FSW),但焊后热影响区强度下降30%–50%,需重新时效;7075基本不可焊(易热裂)。且焊接破坏精度、产生颗粒、不可拆。所以铝型材的设计逻辑就是"用组合代替焊接"。
Q7:连接件随便买行不行,影响大吗?
A:影响很大。框架精度上限由"型材精度"和"连接件精度"中较差者决定。高强场景要用钢制/不锈钢螺母,洁净场景要无油不锈钢件。高端供应商会连连接件一起配套管控。
Q8:内置连接件和T型螺母,强度差多少?
A:同规格下内置连接件承载力与T型螺母相当甚至更高,且外观无外露紧固件,适合外观要求高的场景;缺点是装配稍复杂、需预钻孔。普通框架用T型螺母即可,性价比最高。
九、本篇小结:免焊接的3层价值
| 层级 | 价值 | 一句话 |
|---|---|---|
| 效率层 | 装配快、改造快 | 2人1天搭完,改造1–3天,不用持证焊工 |
| 精度层 | 冷连接不破坏精度 | 不加热、不变形、不产生残余应力 |
| 准入层 | 满足洁净/可追溯要求 | 半导体洁净室禁焊,螺栓连接是硬门槛 |
免焊接不是"省了一道工序",而是把"定制一体"换成了"标准件组合"——这才是工业铝型材在高端装备领域不可替代的底层逻辑。 而把这套组合做到"稳、准、不松",靠的是T槽配对、节点加撑、销钉定位、扭矩防松这一整套工程细节,不是"拧上就行"。
关于上海钏斯铝业科技有限公司
上海钏斯铝业科技有限公司提供工业铝型材挤压+CNC精加工+表面处理+连接配套全链条服务,专注工业与装备结构件(半导体/新能源/机器人/自动化/低空装备),不做建筑型材。
· 截面定制:支持T槽/加强筋/散热翅片/导轨槽/走线槽/密封槽一体化设计
· 槽宽精度:T槽公差±0.02mm,高精场景挤压后CNC精修
· 连接配套:T型螺母/角件/内置连接件/销钉定位件一站配齐,高强/洁净场景可选不锈钢件
· 装配支持:可提供节点连接方案与扭矩/防松作业参考,配合客户装配规范
· 材料:6063 / 6061 / 6082 / 7075 / 2A12,随货材质证明
· CNC精度:尺寸±0.01mm,同轴度/平面度≤0.02mm
· 检测追溯:三坐标全检+检测报告+批次追溯
· 服务区域:上海及长三角(苏州/昆山/嘉兴/宁波)
· 交付:打样7–10天,批量15–20天
有截面设计/连接方案/选型需求,可通过官网联系方式沟通,24小时内评估。
本文为工业铝型材连接技术科普,文中扭矩、载荷等数值为通用参考,具体连接方案需结合载荷、振动、洁净等级等工程实际验证。系列前作:①是什么与建筑型材区别 ②6061/6063/7075选型 ③10道生产工艺 ④表面处理对比 ⑤铝vs钢5年成本账。