
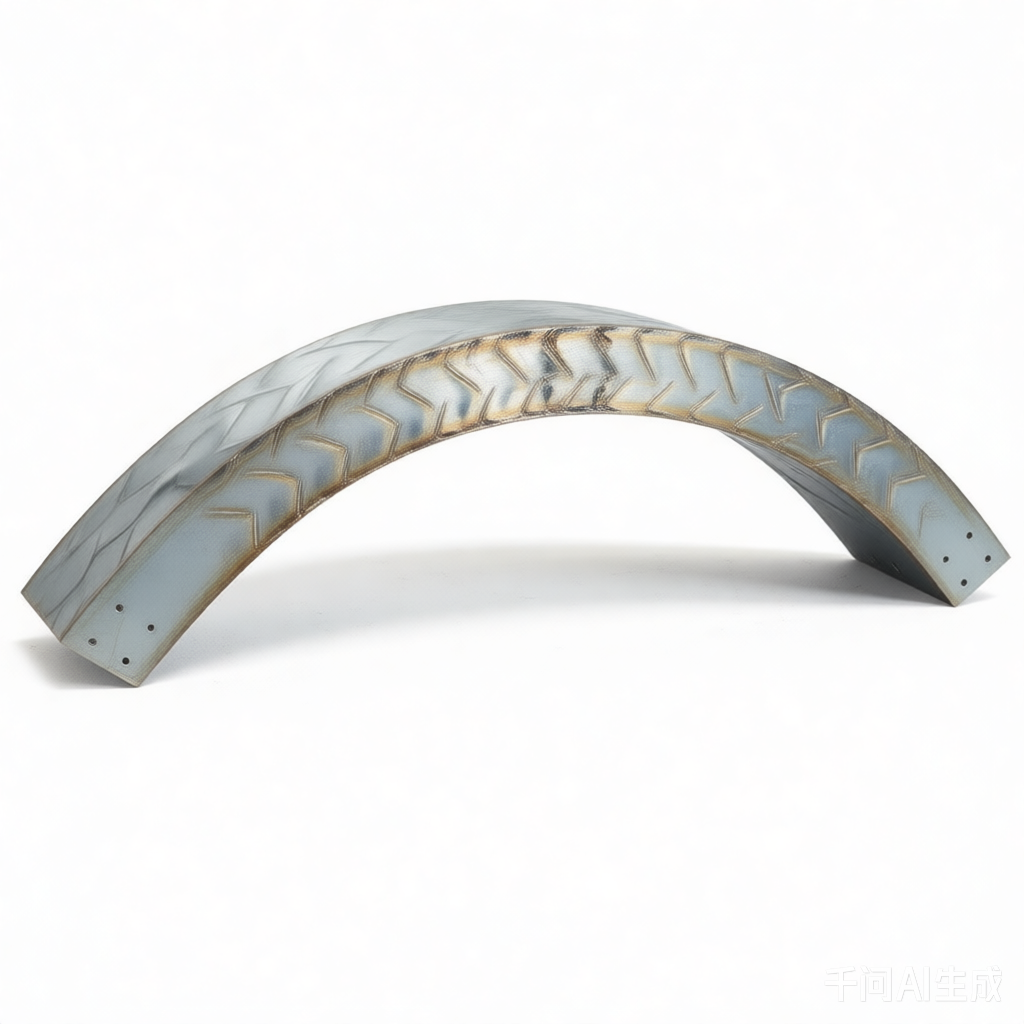
铝型材拼焊折弯
铝型材折弯 · 25 次浏览
上海钏斯铝业专业承接铝型材拼焊折弯加工,先将铝型材折弯成型,再通过MIG/TIG焊接工艺将多段折弯件拼焊成整体框架或结构件。折弯角度公差±1°,焊缝饱满无缺陷,焊后整体尺寸偏差≤±1.5mm,焊接强度≥母材强度的85%。适用壁厚1.5mm-6mm,适配6063-T5、6061-T6等材质,最大加工长度6500mm。适用于焊接折弯复合框架、大型设备拼焊结构件、非标折弯焊接件、机柜骨架等场景。从挤压、折弯、焊接、CNC精加工到表面处理全流程一站式交付,每批次提供焊缝检测报告和尺寸检测报告,执行ISO9001质量管理体系。 欢迎联系杜经理 13611846009
联系我们
产品详情
铝型材拼焊折弯加工是将折弯成型与焊接工艺相结合的复合加工方式。先将铝型材通过折弯设备弯制成所需角度或弧度,再通过MIG(熔化极惰性气体保护焊)或TIG(钨极惰性气体保护焊)工艺将多段折弯件拼接成整体框架或大型结构件。折弯焊接复合工艺适用于大型设备框架、机柜骨架、输送线支架等需要复杂结构的场景。
上海钏斯铝业提供从挤压、折弯、焊接、CNC精加工到表面处理的全流程一站式服务,配备数控折弯机、MIG/TIG焊机、CNC加工中心等全套加工设备,折弯角度公差±1°,焊后整体尺寸偏差≤±1.5mm,焊接强度≥母材强度的85%,适用壁厚1.5mm-6mm,适配6063-T5、6061-T6等材质,每批次提供焊缝检测报告和尺寸检测报告。
01 品质从原材料开始
采用A00原生铝锭生产,不含废铝,材质均匀、焊接性能稳定,确保折弯焊接件的焊缝质量和结构强度。
02 精密折弯成型
采用数控折弯设备,角度公差±1°,折弯尺寸精准可控。折弯前根据焊接预留量进行尺寸计算,确保焊后整体尺寸满足设计要求。
03 MIG/TIG精密焊接
采用MIG(熔化极惰性气体保护焊)和TIG(钨极惰性气体保护焊)两种工艺。MIG焊接效率高,适合厚壁型材和批量焊接;TIG焊接精度高、焊缝美观,适合薄壁型材和外观要求高的场景。焊丝选用与母材匹配的牌号,焊缝饱满无缺陷,焊接强度≥母材强度的85%。
04 焊后CNC精加工
焊接完成后对整体结构件进行CNC精加工,完成安装孔、定位面、连接面的精密加工,确保焊后尺寸精度。
05 一站式交付服务
从挤压、折弯、焊接、CNC精加工到表面处理全流程一站式交付,客户只需对接一个供应商。
加工能力参数:
| 项目 | 参数/说明 |
|---|---|
| 加工类型 | 折弯+焊接复合结构件 |
| 适用壁厚 | 1.5mm-6mm |
| 折弯形式 | L型折弯、U型槽、Z型边框、直角折弯 |
| 角度公差 | ±1° |
| 焊接工艺 | MIG、TIG |
| 焊接强度 | ≥母材强度的85% |
| 焊后整体尺寸偏差 | ≤±1.5mm |
| 焊丝选配 | 与母材匹配 |
| 最大加工长度 | 6500mm |
| 适用材质 | 6063-T5、6061-T6 |
| 加工设备 | 数控折弯机、MIG/TIG焊机、CNC加工中心 |
| 配套加工 | 挤压、开模、CNC铣削、钻孔、攻丝 |
| 表面处理 | 阳极氧化、硬质氧化、静电喷涂 |
| 执行标准 | GB/T 6892-2023、ISO9001 |
| 生产产地 | 上海青浦 |
拼焊折弯工艺要点:
-
折弯前预留焊接余量,确保焊后整体尺寸满足设计要求
-
焊丝选用与母材匹配的牌号,焊缝饱满无缺陷
-
焊后整体尺寸偏差控制在≤±1.5mm
-
焊接完成后CNC精加工安装孔、定位面、连接面
-
每批次提供焊缝检测报告和尺寸检测报告
典型应用场景:
-
焊接折弯复合框架
-
大型设备拼焊结构件
-
非标折弯焊接件
-
大型设备复合框架
-
机柜骨架拼焊结构
FAQ(常见问题)
Q1:铝型材拼焊折弯和纯折弯有什么区别?
A:纯折弯是单根型材折弯成型,适用于结构简单、单件成型的框架。拼焊折弯是先将型材折弯成型,再通过焊接将多段折弯件拼焊成整体框架或大型结构件,适用于大型设备框架、机柜骨架等需要复杂结构的场景。我司两种工艺均可承接,根据客户结构设计推荐最优方案。
Q2:铝型材拼焊折弯采用什么焊接工艺?
A:采用MIG(熔化极惰性气体保护焊)和TIG(钨极惰性气体保护焊)两种工艺。MIG焊接效率高,适合厚壁型材和批量焊接;TIG焊接精度高、焊缝美观,适合薄壁型材和外观要求高的场景。焊丝选用与母材匹配的牌号,焊缝饱满无缺陷,焊接强度≥母材强度的85%。
Q3:拼焊折弯件的焊后尺寸精度能保证吗?
A:可以。我司通过三个环节保证焊后尺寸精度:一是折弯前根据焊接预留量进行尺寸计算;二是焊接过程中采用工装夹具固定位置,控制焊接变形;三是焊后整体尺寸偏差≤±1.5mm,焊接完成后通过CNC精加工确保最终尺寸精度。每批次提供尺寸检测报告。
Q4:铝型材拼焊折弯后需要做哪些检测?
A:焊接完成后进行焊缝外观检测(无裂纹、无气孔、无咬边)、焊缝尺寸检测(焊脚高度、焊缝宽度符合设计要求)和焊后尺寸检测(整体尺寸偏差≤±1.5mm)。每批次提供焊缝检测报告和尺寸检测报告,满足结构件的质量追溯要求。
Q5:拼焊折弯加工怎么收费?
A:按结构件复杂度、焊缝长度、折弯道数综合计价。简单框架按套计价,复杂结构件按焊缝米数或工时计价。提供来样免费评估报价,欢迎联系杜经理 13611846009。
Q6:铝型材拼焊折弯的最小起订量和交期是多少?
A:起订量50kg,支持小批量打样。样品交期10-14天(含焊接参数调试和试焊验证),批量交期样品确认后14-25天。拼焊折弯因需确保焊接质量和焊后尺寸精度,样品周期略长于纯折弯,建议提前沟通结构设计和焊接要求。
