
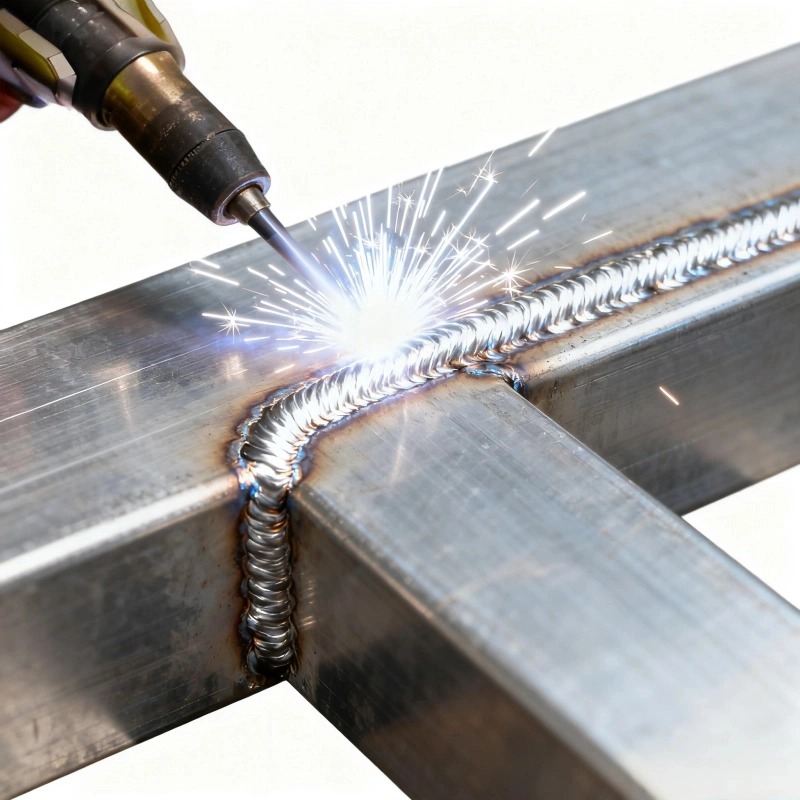
铝结构件焊接定制
铝制品加工 · 22 次浏览
上海钏斯铝业专业承接铝结构件焊接定制,专为非标支架、连接件、框架、底座、工装夹具等铝合金结构件提供焊接加工与定制服务。配备MIG/TIG氩弧焊、气体保护焊、点焊、机器人自动焊接等专业设备,适用6061-T6、6063-T5、5052、5083等材质,适配0.5mm-40mm厚度结构件焊接需求。通过优化焊接顺序、控制热输入、分段跳焊及刚性固定等方法有效控制焊接变形,确保焊缝强度满足设计要求。从挤压、CNC精加工到焊接组装、表面处理全流程一站式交付,支持来图来样定制、小批量打样,每批次提供焊接质量检测报告,执行ISO9001质量管理体系。 欢迎联系杜经理 13611846009
联系我们
产品详情
铝结构件焊接定制,是将铝合金型材或板材通过焊接工艺加工成非标支架、连接件、框架等结构件的定制服务。与标准铝型材用连接件组装不同,焊接结构件具有更高的结构强度、更好的刚性和更优的长期运行稳定性,适用于重载设备、高精度装备、长期运行的自动化产线等场景。铝合金结构件焊接产品具有外形美观、重量轻、易加工成型材截面、耐腐蚀可回收率高等特点。
上海钏斯铝业提供从挤压、CNC精加工到焊接组装、表面处理的全流程一站式服务,适用6061-T6、6063-T5、5052、5083等材质,适配0.5mm-40mm厚度结构件焊接需求,支持来图来样定制、小批量打样,每批次提供焊接质量检测报告。
01 品质从原材料开始
采用A00原生铝锭生产,不含废铝,材质纯净、焊接性能稳定。精选6061-T6、6063-T5、5052、5083等优质铝合金型材及板材,从源头保障焊接质量。
02 专业结构件焊接工艺控制
铝合金结构件焊接的核心难点在于控制焊接变形和保证焊缝强度。铝的导热系数高(约201W/m·K,约为钢材的4倍)、热膨胀系数大(约为钢材的2倍),焊接过程中热量集中容易导致型材变形。通过以下措施有效控制焊接质量:
优化焊接顺序:采用分段跳焊、对称焊接等方法,避免热量集中
控制焊接热输入:调整焊接电压、电流和施焊速度,精准控制热输入量
刚性固定方法:采用专用工装夹具固定焊件,限制焊接过程中的位移
焊接反变形:在焊前预设反向变形量,补偿焊接后的收缩变形
焊缝质量检测:关键焊缝经无损检测验证,确保焊缝强度满足设计要求
03 多工艺焊接能力
配备氩弧焊机、气体保护焊机、点焊机、机器人自动焊接设备等专业焊接设备。可完成铝合金结构件的MIG/TIG氩弧焊、气体保护焊、点焊、机器人自动焊接等多种焊接工艺,适配不同厚度(0.5mm-40mm)和不同截面型材的焊接需求。
MIG焊(熔化极惰性气体保护焊) :焊接效率高,适用于中厚板(3mm-10mm)结构件焊接
TIG焊(钨极氩弧焊) :焊接质量高、焊缝美观,适用于薄板(0.5mm-3mm)和外观要求高的结构件
点焊:适用于薄板结构件的点位固定焊接
机器人自动焊接:焊接一致性好、效率高,适用于批量结构件焊接
04 一站式交付服务
从挤压、CNC精加工到焊接组装、表面处理全流程一站式交付。客户只需对接一个供应商,有效降低多环节衔接带来的品质风险。每批次提供焊接质量检测报告,关键焊缝可追溯。可从事各种铝合金结构件的焊接加工,焊接制造周期短,质量有保证。
加工能力参数:
| 项目 | 参数/说明 |
|---|---|
| 适用场景 | 非标支架、连接件、框架、底座、工装夹具等结构件 |
| 适用材质 | 6061-T6、6063-T5、5052、5083等 |
| 焊接工艺 | MIG/TIG氩弧焊、气体保护焊、点焊、机器人自动焊接 |
| 适用厚度 | 0.5mm-40mm |
| 焊缝强度 | ≥母材85% |
| 焊接标准 | ISO9001质量管理体系 |
| 配套加工 | 挤压、开模、CNC精加工、表面处理 |
| 表面处理 | 阳极氧化、粉末喷涂、喷砂、拉丝 |
| 生产产地 | 上海青浦 |
| 起订量 | 支持小批量定制、来图来样加工 |
铝结构件焊接典型应用:
| 应用场景 | 焊接要求 | 典型产品 |
|---|---|---|
| 工业设备非标支架 | 承重能力强、结构稳固 | 设备安装支架、底座支架 |
| 自动化设备连接件 | 尺寸精度高、装配一致 | 机器人连接件、设备衔接件 |
| 检测设备框架 | 结构稳定、精度保持好 | 检测平台框架、测量设备支架 |
| 工装夹具 | 定位精准、刚性足 | 焊接夹具、装配夹具 |
| 输送线支架 | 安装精度高、长期稳定 | 输送带支架、滚筒支撑架 |
| 航空航天零部件 | 强度高、轻量化 | 航空结构支架、卫星连接件 |
FAQ(常见问题)
Q1:铝结构件焊接定制和标准铝型材连接件组装有什么区别?
A:标准铝型材用连接件组装(角码、螺栓、螺母等)属于机械连接方式,装配便捷、可拆卸,但结构刚性和抗扭强度有限。焊接结构件通过MIG/TIG氩弧焊将型材或板材永久连接成整体,具有更高的结构强度、更好的刚性和更优的长期运行稳定性,适用于重载设备、高精度装备、长期运行的自动化产线等场景。铝合金结构件焊接产品具有外形美观、重量轻、易加工成型材截面、耐腐蚀可回收率高等特点。
Q2:铝结构件焊接可以焊接哪些类型的结构件?
A:可焊接工业设备非标支架(设备安装支架、底座支架)、自动化设备连接件(机器人连接件、设备衔接件)、设备底座支架(大型设备承重底座)、检测设备框架(检测平台框架、测量设备支架)、工装夹具(焊接夹具、装配夹具)、输送线支架(输送带支架、滚筒支撑架)、机器人工作站连接件、电气设备安装支架、仪器仪表支架、航空航天零部件(航空结构支架、卫星连接件)、医疗器械结构件、新能源设备支架等。
Q3:铝结构件焊接可以焊接哪些材质和厚度?
A:可焊接6061-T6(高强度结构件,综合性能优异)、6063-T5(通用结构件,成型性好、焊接性能优良)、5052(耐腐蚀性好,适用于潮湿或化工环境)、5083(海洋级铝合金,耐腐蚀性能极佳)。适配厚度范围0.5mm-40mm——薄板(0.5mm-3mm)采用TIG氩弧焊或机器人自动焊接;中厚板(3mm-10mm)采用MIG焊提高效率;厚板(10mm-40mm)采用多层多道焊确保熔深和强度。
Q4:铝结构件焊接如何保证焊接强度和结构稳定性?
A:我司通过五道环节保证:一是母材选择——选用优质铝合金型材及板材;二是焊丝匹配——针对不同材质匹配专用焊丝;三是工艺控制——优化焊接顺序、控制热输入、分段跳焊及刚性固定;四是焊接变形控制——采用焊接反变形技术,在焊前预设反向变形量,补偿焊接后的收缩变形;五是质量检测——关键焊缝经无损检测验证,每批次提供焊接质量检测报告。焊缝强度通常可达母材强度的85%以上。
Q5:铝结构件焊接的非标定制能力如何?
A:可承接各类非标支架、连接件、框架等结构件的焊接定制服务。客户提供图纸或样品,我司从挤压、CNC精加工到焊接组装、表面处理全流程一站式交付,支持来图来样定制、小批量打样。可从事各种铝合金结构件的焊接加工,焊接制造周期短,质量有保证。
Q6:铝结构件焊接加工怎么收费?
A:按结构件复杂度、焊缝长度、材质厚度综合计价。简单支架按套计价,复杂结构件按焊缝米数或工时计价。提供来样免费评估报价,欢迎联系杜经理 13611846009。
Q7:铝结构件焊接的最小起订量和交期是多少?
A:最小起订量50kg,支持小批量打样及批量生产。常规结构件焊接打样周期5-7天,批量交期样品确认后10-15天。铝结构件焊接涉及挤压、CNC精加工、焊接组装多道工序,建议提前沟通结构要求和承载参数。
Q8:铝结构件焊接主要应用在哪些领域?
A:主要应用于工业设备非标支架焊接(设备安装支架、底座支架)、自动化设备连接件焊接(机器人连接件、设备衔接件)、设备底座支架焊接(大型设备承重底座)、检测设备框架焊接(检测平台框架、测量设备支架)、工装夹具焊接(焊接夹具、装配夹具)、输送线支架焊接(输送带支架、滚筒支撑架)、机器人工作站连接件焊接、电气设备安装支架焊接、仪器仪表支架焊接、航空航天零部件焊接(航空结构支架、卫星连接件)、医疗器械结构件焊接、新能源设备支架焊接。
