
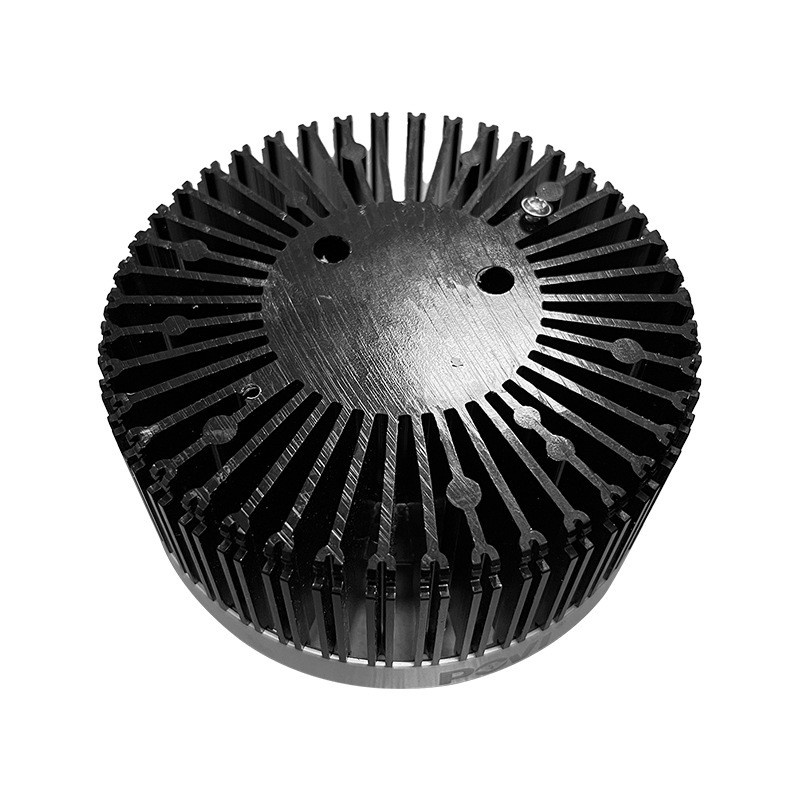
散热器CNC精加工铝型材
散热器铝型材 · 23 次浏览
上海钏斯铝业专业承接散热器CNC精密深加工,配备五轴CNC加工中心等多台进口机床,加工精度±0.01-0.005mm,超长铝型材加工中心行程长达6.5米。专业承接高密齿散热器齿顶精铣修整、基板平面精磨、安装孔钻孔攻丝、热管槽加工;液冷板流道精铣、密封面研磨、进出水口钻孔攻牙;非标散热型材定长精切、倒角去毛刺、安装面精铣。从挤压到CNC精加工、表面处理全流程一站式交付,每批次提供尺寸检测报告,支持来图来样加工、小批量打样,打样周期3天交付。欢迎来图定制,技术部2小时内给出评估方案。
联系我们
产品详情
散热器CNC精加工铝型材——铝型材散热器挤压出来只是半成品。高密齿散热器需要铣齿顶、修平面、钻孔攻丝;液冷板需要精铣流道、研磨密封面、钻孔攻牙;非标散热型材需要精切、倒角、去毛刺。这些高精度工序,只有CNC精密加工才能完成。
很多客户能找到做挤压的厂家,却找不到能做精加工的配套服务,不得不多方对接,增加了品质风险和管理成本。上海钏斯铝业面向已挤压成型的各类散热器铝型材的后续精密加工需求,提供从精铣、钻孔、攻丝到精磨、倒角、去毛刺的一站式CNC深加工服务。
核心优势速览:
| 优势维度 | 技术指标 | 客户价值 |
|---|---|---|
| 高精级加工设备 | 加工精度±0.01-0.005mm | 散热器与芯片贴合度高,散热效率好 |
| 超长加工行程 | 行程长达6.5米 | 适配超长散热型材整根加工,无需分段拼接 |
| 散热器专有加工能力 | 高密齿/液冷板/非标型材 | 一站式解决各类散热器精加工需求 |
| 一站式交付 | 挤压+CNC+表面处理 | 只对接一个窗口,降低品质风险和管理成本 |
| 快速打样 | 打样周期3天 | 满足客户快速验证需求 |
| 小批量支持 | 来图来样加工 | 降低采购风险,支持批量生产 |
01 品质从原材料开始
采用A00原生铝锭生产,不含废铝,确保铝型材韧性足。
02 高精级加工设备
配备五轴CNC加工中心等多台进口机床,加工精度±0.01-0.005mm,超长铝型材加工中心行程长达6.5米,适配超长散热型材的整根加工,无需分段拼接。
03 散热器专有加工能力
高密齿散热器:齿顶精铣修整、基板平面精磨、安装孔钻孔攻丝、热管槽加工
液冷板:流道精铣、密封面研磨、进出水口钻孔攻牙
非标散热型材:定长精切、倒角去毛刺、安装面精铣、钻孔攻丝
04 现代化检测实验室
全员参与推进ISO程序,严格遵守ISO9001质量管理体系。每批次提供尺寸检测报告,确保加工精度可追溯。
加工能力参数:
| 项目 | 参数/说明 |
|---|---|
| 适用产品 | 高密齿散热器、液冷板、非标散热型材 |
| 加工精度 | ±0.01-0.005mm |
| 最大加工长度 | 6500mm |
| 加工设备 | 五轴CNC加工中心、多台进口机床 |
| 主要工序 | 精铣、钻孔、攻丝、精磨、倒角、去毛刺、流道精铣、密封面研磨 |
| 配套服务 | 阳极氧化、硬质氧化、静电喷涂 |
| 执行标准 | GB/T 6892-2023、ISO9001 |
| 生产产地 | 上海青浦 |
| 打样周期 | 3天 |
| 起订量 | 支持来图来样加工、小批量打样 |
散热器CNC精加工 vs 普通CNC加工:
| 对比维度 | 散热器CNC精加工 | 普通CNC加工 |
|---|---|---|
| 加工精度 | ±0.01-0.005mm | ±0.02-0.05mm |
| 超长加工 | 行程6.5米,整根加工 | 需分段拼接 |
| 高密齿加工 | 齿顶精铣修整 | 不适用 |
| 液冷板加工 | 流道精铣+密封面研磨 | 不适用 |
| 配套服务 | 挤压+CNC+表面处理 | CNC单一工序 |
典型应用场景:
高密齿散热器齿顶修整及安装孔加工
液冷板流道精铣及密封面研磨
非标散热型材精切及安装面加工
散热器热管槽加工
AI服务器GPU散热器CNC加工
通信设备高密齿散热器精加工
FAQ(常见问题)
Q1:散热器挤压成型后为什么还需要CNC精加工?
A:铝型材散热器挤压出来只是半成品。高密齿散热器需要铣齿顶、修平面、钻孔攻丝;液冷板需要精铣流道、研磨密封面、钻孔攻牙;非标散热型材需要精切、倒角、去毛刺。这些高精度工序只有CNC精密加工才能完成。很多客户能找到做挤压的厂家,却找不到能做精加工的配套服务,不得不多方对接,增加了品质风险和管理成本。我司提供从挤压到CNC精加工的一站式服务,解决这一痛点。
Q2:散热器CNC精密加工能加工哪些类型的散热器?
A:可加工高密齿散热器(齿顶精铣修整、基板平面精磨、安装孔钻孔攻丝、热管槽加工)、液冷板(流道精铣、密封面研磨、进出水口钻孔攻牙)、非标散热型材(定长精切、倒角去毛刺、安装面精铣、钻孔攻丝)等多种类型。客户提供已挤压成型的散热器型材或图纸,我司按图纸要求完成后续精密加工。
Q3:散热器CNC精密加工的精度能达到多少?
A:加工精度±0.01-0.005mm。配备五轴CNC加工中心等多台进口机床,超长铝型材加工中心行程长达6.5米,适配超长散热型材的整根加工,无需分段拼接。加工精度直接影响散热器与芯片的贴合度,贴合越紧密、散热效率越高。
Q4:液冷板CNC加工的核心难点是什么?
A:液冷板加工的核心难点在于流道精铣和密封面研磨。流道精铣要求流道尺寸精度±0.02mm、表面粗糙度Ra≤1.6μm,流道尺寸偏差会影响冷却液流动均匀性和换热效率。密封面研磨要求平面度≤0.03mm/100mm,确保密封圈与液冷板之间无间隙贴合、不漏液。我司配套五轴CNC加工中心和研磨设备,可满足液冷板的高精度加工要求。
Q5:散热器CNC精密加工的最小起订量和打样周期是多少?
A:支持来图来样加工、小批量打样。打样周期3天交付,满足客户快速验证需求。批量交期样品确认后7-12天。客户可先打样验证再批量下单,降低采购风险。
立即获取方案
📞 联系杜经理:13611846009
提供图纸或来样,技术部2小时内给出CNC加工工艺评估与报价。
免费技术咨询 | 来样免费评估 | 源头工厂一站式交付