
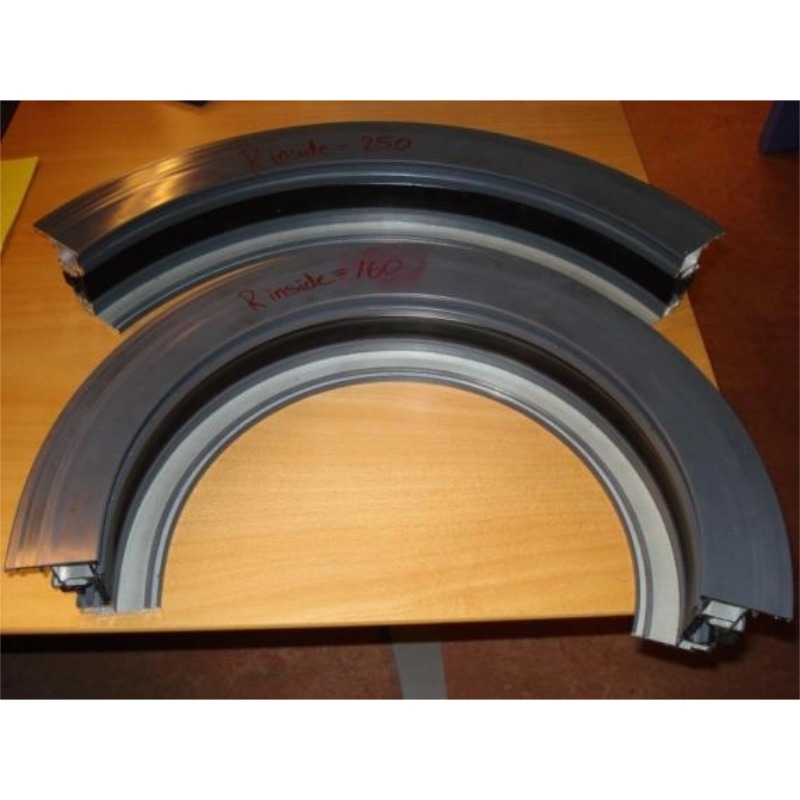
复杂截面折弯
铝型材折弯 · 32 次浏览
上海钏斯铝业专业承接复杂截面铝型材折弯加工,专为多腔体、异形截面、非对称结构、带凹槽或镂空结构等复杂截面型材提供精密折弯弯弧服务。复杂截面型材折弯时极易出现局部塌陷、棱角开裂、截面变形等缺陷,需定制专用折弯模具并配合穿芯撑型工艺控制截面畸变。弯圆误差±0.4mm,角度公差±1°,平整度0.1mm-0.5mm,挤压长度最长20M。适用于多腔体轨道弯弧、异形截面设备框架、非标结构件弯圆、自动化设备异形框架、特种装备复杂结构件等领域。从挤压、折弯到CNC加工、表面处理全流程一站式交付。 欢迎联系杜经理 13611846009
联系我们
产品详情
复杂截面铝型材折弯是铝型材加工中的高难度工艺。普通型材折弯受力相对均匀,工艺窗口宽;而多腔体、异形截面、非对称结构的复杂截面型材,在折弯时受力极不均匀,极易出现截面畸变、局部塌陷、棱角开裂、扭拧变形等缺陷。这类型材的折弯难度远高于常规型材,对设备精度、模具设计和工艺控制都有更高要求。
上海钏斯铝业针对复杂截面型材折弯的核心难点,采用穿芯撑型工艺配合定制专用折弯模具,在弯曲过程中从内部支撑型材空腔,有效防止截面变形。从挤压、折弯到CNC加工、表面处理全流程一站式交付。
01 品质从原材料开始
采用A00原生铝锭生产,不含废铝,材质均匀、力学性能稳定,确保复杂截面型材在折弯工况下的结构完整性。
02 穿芯撑型折弯成型
针对多腔体、半开口截面型材,在折弯模具中增加穿芯撑型机构或仿形内腔支撑,在弯曲过程中从内部支撑型材空腔,有效防止截面塌陷和变形。弯圆误差±0.4mm,角度公差±1°,平整度0.1mm-0.5mm。
03 定制专用折弯模具
根据客户型材截面图纸定制专用折弯模具,模具型腔与型材截面精确匹配,保证折弯时型材受力均匀,折弯角度一致。
04 一站式交付服务
从挤压、折弯到CNC加工、表面处理全流程一站式交付,客户只需对接一个供应商。
复杂截面折弯 vs 普通型材折弯:
| 对比项 | 普通型材折弯 | 复杂截面折弯 |
|---|---|---|
| 截面结构 | 实心或简单对称截面 | 多腔体、异形、非对称、镂空、凹槽 |
| 受力状态 | 均匀,工艺窗口宽 | 极不均匀,局部应力集中 |
| 主要缺陷 | 回弹、角度偏差 | 截面塌陷、棱角开裂、扭拧变形 |
| 模具要求 | 通用折弯模具 | 需定制专用折弯模具 |
| 工艺辅助 | 常规折弯 | 需穿芯撑型、内腔支撑 |
| 加工难度 | 常规 | 高 |
核心难点与解决方案:
难点一:截面畸变与局部塌陷。 多腔体、半开口截面型材在折弯时,内部空腔受力不均,极易发生塌陷、起皱和波浪等缺陷。解决方案: 在折弯模具中增加穿芯撑型机构或仿形内腔支撑,在弯曲过程中从内部支撑型材空腔,防止截面变形。
难点二:棱角开裂。 异形截面型材的棱角部位在折弯时应力集中,容易出现开裂。解决方案: 选用T5状态材料(延展性好),弯曲半径控制在≥3倍壁厚,精确控制折弯速度与模具间隙。
难点三:扭拧变形。 非对称截面型材受力不均匀,折弯时容易产生扭拧和尺寸偏差。解决方案: 针对不对称截面制定专用折弯方案,采用分段回弹补偿,保证折弯角度一致性。
加工能力参数:
| 项目 | 参数/说明 |
|---|---|
| 适用截面类型 | 多腔体型材、异形截面、非对称结构、带凹槽/镂空型材 |
| 折弯形式 | 复杂截面弯弧、异形折弯、复合折弯 |
| 弯圆误差 | ±0.4mm |
| 角度公差 | ±1° |
| 平整度 | 0.1mm-0.5mm |
| 挤压长度 | 最长20M |
| 适用材质 | 6063-T5 / 6061-T6 / 6082-T6 |
| 加工设备 | 精密数控折弯机、定制折弯模具、CNC加工中心 |
| 配套加工 | 开模、挤压、CNC加工、精铣开槽 |
| 表面处理 | 阳极氧化、硬质氧化、静电喷涂 |
| 执行标准 | GB/T 6892-2023、ISO9001 |
| 生产产地 | 上海青浦 |
复杂截面折弯类型:
-
多腔体型材弯弧:适用于多腔体轨道、复杂结构件
-
异形截面折弯:适用于非标异形框架、特种设备结构件
-
非对称结构折弯:适用于不对称截面设备边框、特殊结构件
-
带凹槽/镂空型材折弯:适用于功能槽口型材、轻量化结构件
典型应用场景:
-
多腔体轨道弯弧系统
-
自动化设备异形框架
-
特种装备复杂结构件
-
非标设备异形边框
-
轨道交通复杂截面结构件
FAQ(常见问题)
Q1:什么是复杂截面铝型材折弯?和普通折弯有什么区别?
A:复杂截面铝型材折弯是指对多腔体、异形截面、非对称结构、带凹槽或镂空结构的铝型材进行折弯弯弧加工。普通型材折弯(如实心或简单对称截面)受力均匀,工艺窗口宽;而复杂截面型材在折弯时受力极不均匀,极易出现截面畸变、局部塌陷、棱角开裂、扭拧变形等缺陷。复杂截面折弯对设备精度、模具设计和工艺控制都有更高要求,是铝型材加工中的高难度工艺。
Q2:复杂截面型材折弯时容易出现哪些缺陷?
A:主要有三种典型缺陷:一是截面畸变与局部塌陷——多腔体、半开口截面型材在折弯时内部空腔受力不均,极易发生塌陷、起皱和波浪变形;二是棱角开裂——异形截面型材的棱角部位在折弯时应力集中,容易出现开裂;三是扭拧变形——非对称截面型材受力不均匀,折弯时容易产生扭拧和尺寸偏差。我司通过定制专用折弯模具、穿芯撑型工艺和分段回弹补偿,有效解决这三类缺陷。
Q3:复杂截面型材折弯时如何防止截面塌陷?
A:多腔体、半开口截面型材折弯时,内部空腔缺乏支撑,极易发生塌陷。我司通过在折弯模具中增加穿芯撑型机构或仿形内腔支撑,在弯曲过程中从内部支撑型材空腔,防止截面变形。同时针对多腔体型材,在模具设计中优化支撑位置和受力分布,确保折弯后截面形状完整、尺寸准确。
Q4:复杂截面型材折弯时如何防止棱角开裂?
A:异形截面型材的棱角部位在折弯时应力集中,容易出现开裂。解决方案包括:选用T5状态材料(延展性更好,适合折弯),弯曲半径控制在≥3倍壁厚,精确控制折弯速度与模具间隙,避免局部应力过大。批量加工前进行试弯验证,确认无开裂后再批量生产。
Q5:复杂截面折弯加工怎么收费?
A:按截面复杂度、折弯难度、模具定制费用综合计价。多腔体和异形截面因需定制专用折弯模具和穿芯撑型工装,前期准备费用较高,但分摊到批量产品后单件成本可控。提供来样免费评估报价,欢迎联系杜经理 13611846009。
Q6:6063-T5、6061-T6在复杂截面折弯中怎么选?
A:6063-T5成型性最好、表面光洁度高,适用于复杂截面折弯中对成型性要求较高的场景。6061-T6强度更高,适用于对结构强度有要求的复杂截面结构件。复杂截面折弯建议优先选用6063-T5,高承载要求选用6061-T6。7075等高强度材质折弯性能差,一般不推荐用于复杂截面折弯。
Q7:复杂截面折弯的最小起订量和交期是多少?
A:起订量50kg。样品交期7-10天(需定制专用模具和工艺验证),批量交期样品确认后10-20天。复杂截面折弯因需定制专用模具和穿芯撑型工装,前期准备周期较长,建议提前沟通截面图纸和折弯要求。
