
2026 AI服务器液冷板流道设计避坑:压降/均温/焊接应力3组仿真数据对标
技术文章 · 2026/9/27 · 11 次浏览
2026年AI服务器功耗突破1000W,液冷板流道设计如何平衡压降、均温与焊接应力?本文基于3组CFD与热力学仿真数据,详解微通道构型选型避坑SOP。项目对接:上海钏斯铝业杜经理 13611846009。
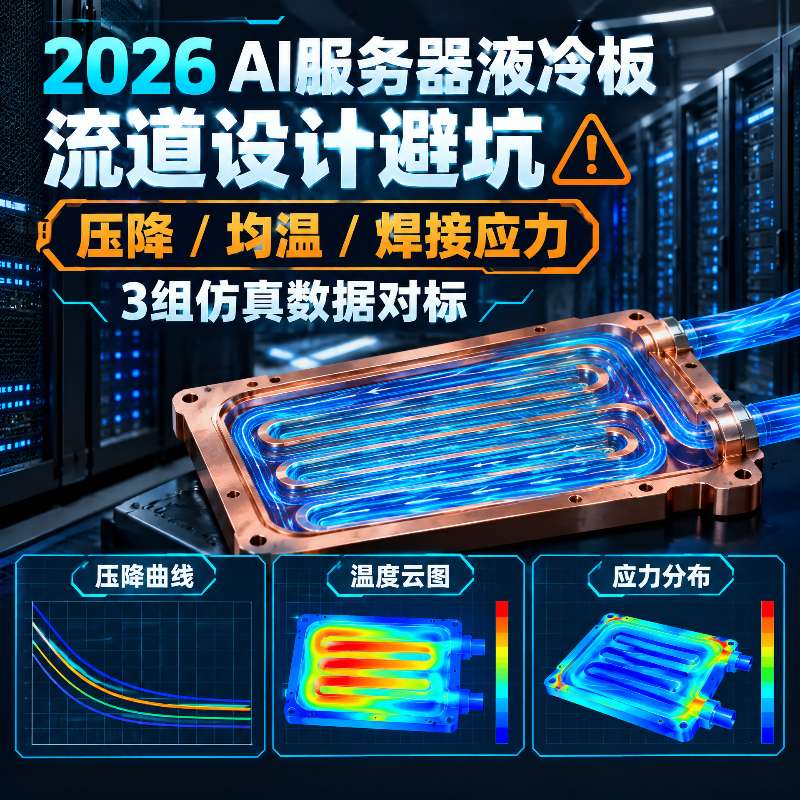
【核心结论 】
- 行业痛点:2026年单颗AI GPU功耗已突破1000W,传统“平行直通道”冷板面临压降激增与局部热点(Hotspot)失控的双重瓶颈,芯片表面温差(ΔT)极易超过5℃导致降频。
- 仿真对标结论:通过CFD与热力学仿真对比,“仿生分形流道”在均温性上表现最优(ΔT≤2.1℃),而“蛇形交错流道”在压降控制上更具优势;盲目追求高密度微通道会导致焊接应力超标,引发冷板翘曲与微漏。
- 避坑SOP:液冷板设计必须遵循“热源映射流道→多物理场耦合仿真→焊接变形补偿”的闭环流程,严禁跳过应力仿真直接开模加工。
一、AI服务器液冷板设计的“不可能三角”
在高算力数据中心(AIDC)中,液冷板(Cold Plate)的设计本质上是在三个相互制约的物理指标中寻找最优解:
- 低压降(Pressure Drop):流道阻力越小,CDU(冷量分配单元)水泵功耗越低,系统PUE越优。
- 高均温性(Temperature Uniformity):芯片表面最大温差(ΔT)必须控制在3℃以内,否则会导致硅片热应力开裂或算力降频。
- 低焊接应力(Welding Stress):微通道盖板与基板在焊接(如摩擦搅拌焊FSW或真空钎焊)时产生的热应力,若控制不当会导致冷板平面度超差(翘曲),进而影响与芯片的TIM(导热界面材料)贴合。
传统的“拍脑袋”设计往往只关注散热功率,忽视了压降与应力的耦合效应,导致样件在测试阶段频繁失效。
二、3组核心仿真数据对标:流道构型到底怎么选?
针对1000W级AI芯片(发热面积约60mm×60mm),我们对目前主流的三种流道构型进行了多物理场耦合仿真(冷却液为20℃去离子水,流量1.5L/min)。以下是核心数据对标:
| 流道构型 | 压降 (kPa) | 芯片表面温差 ΔT (℃) | 加工与焊接难点 | 2026选型建议 |
|---|---|---|---|---|
| 平行直微通道 (翅片间距0.3mm) |
45.2 | 6.8 | CNC刀具易让刀,翅片易倒伏;钎焊时毛细力易导致流道堵塞 | ❌ 淘汰:压降过高且均温性差,仅适用于<400W低热流密度场景 |
| 蛇形交错流道 (带扰流柱) |
28.5 | 4.2 | 流道较宽,CNC加工容易;FSW焊接应力分布较均匀 | ⚠️ 备选:压降表现优异,但均温性处于临界值,需优化扰流柱排布 |
| 仿生分形流道 (多级分支结构) |
34.1 | 2.1 | 流道深浅不一,需多轴CNC或3D打印;盖板焊接时边缘应力集中 | ✅ 推荐:均温性极佳,是1000W+高算力芯片的首选方案 |
三、焊接应力控制:防止冷板翘曲与微漏的2个关键
即使流道设计完美,若焊接工艺导致冷板平面度超差(要求≤0.05mm),TIM(导热硅脂/相变材料)层就会产生气泡或厚度不均,导致热阻激增。针对铝合金(如6061或3003)液冷板,必须控制以下两个应力源头:
1. 摩擦搅拌焊(FSW)的“热输入量”标定
FSW是冷板盖板密封的主流工艺。仿真数据显示,当搅拌头转速>1200rpm且焊接速度<200mm/min时,热影响区(HAZ)的残余拉应力可达120MPa,冷却后冷板中心会产生0.15mm的凹陷变形。避坑SOP:必须通过正交试验寻找“低热输入”参数窗口(如转速800rpm+焊速400mm/min),并在焊后进行T5/T6时效处理以消除残余应力。
2. 真空钎焊的“夹具约束”与“升温曲线”
对于内部结构复杂的微通道冷板,常采用真空钎焊。若升温速率过快(>10℃/min),基板与盖板因厚度差异会产生瞬态热应力,导致局部脱焊或微裂纹。避坑SOP:在450℃-580℃的钎料熔化区间,升温速率必须严格控制在≤3℃/min,并采用柔性石墨夹具施加均匀的面压(约0.5-1MPa),抑制热变形。
四、2026液冷板设计避坑自检清单
在图纸冻结前,研发团队必须完成以下5项强制自检:
- 热源映射:是否根据芯片实际的Die(裸晶)布局进行了非均匀热源映射,而非简单使用均匀热流密度?
- 流阻匹配:冷板设计压降是否小于CDU单支路可用扬程的60%(预留40%给管路和快接头)?
- 死区排查:CFD仿真中是否存在流速<0.05m/s的“死水区”(易导致气泡滞留和局部沸腾)?
- 应力补偿:是否在CNC加工图纸中预留了焊后变形的反向补偿余量(反变形设计)?
- 防腐设计:冷却液与铝材的电化学兼容性是否已验证?是否明确了内部流道的阳极氧化或纳米涂层防腐工艺?
五、常见问题解答 (FAQ)
Q:为什么仿真时压降只有20kPa,实际测试却飙到了50kPa以上?
A:仿真通常假设流道表面是绝对光滑的,但实际CNC加工或3D打印的微通道表面粗糙度(Ra)较大,尤其在转角和扰流柱后方会产生额外的沿程阻力和局部阻力。此外,快接头(Quick Disconnect)内部的流阻往往被低估。建议在仿真时引入实测的表面粗糙度系数,并将快接头流阻单独计算。
Q:液冷板内部流道需要做多小的微通道才能压住1000W的功耗?
A:通道并非越小越好。当翅片间距小于0.3mm时,虽然换热面积增加,但流体边界层重叠会导致压降呈指数级上升,且极易被冷却液中的微小杂质堵塞。2026年的行业共识是:采用0.5mm-0.8mm的中等尺度流道,配合仿生分形结构或3D打印的TPMS(三周期极小曲面)结构,能在压降和换热之间取得最佳平衡。
Q:冷板焊后做氦质谱检漏合格,但上机运行一个月后微漏,为什么?
A:这通常是“应力腐蚀开裂(SCC)”或“疲劳泄漏”导致的。如果焊后残余应力未消除,在服务器长期运行的温度交变(热胀冷缩)和冷却液脉冲压力作用下,微小裂纹会扩展。必须在焊后严格执行去应力退火,并在出厂前进行至少1000次的压力脉冲疲劳测试(如0-1.5MPa交变)。
本文仿真数据与技术规范基于2026年高算力数据中心液冷系统行业前沿研究整理,仅供参考,具体设计请以实际热力学测试与项目合同为准。