
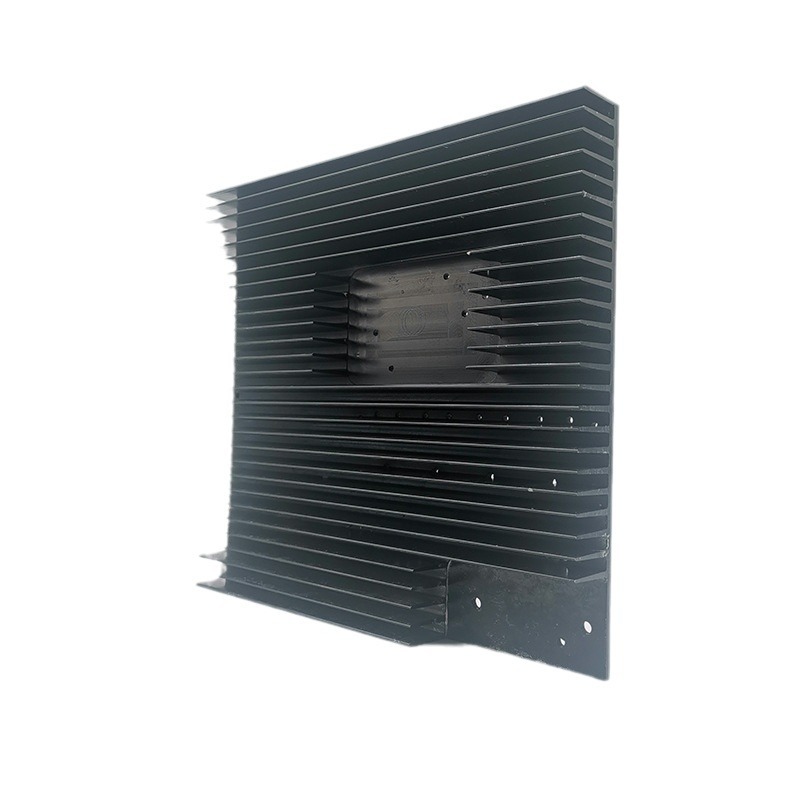
激光器散热器铝型材
散热器铝型材 · 23 次浏览
上海钏斯铝业专业承接激光器散热器铝型材开模定制,专为半导体激光器、光纤激光器、激光加工设备等大功率激光场景配套。大功率激光器散热不及时将导致波长漂移、输出功率下降甚至器件损坏。采用6063-T5高导热铝合金或1060/1070工业纯铝一体挤压成型,导热系数约201W/m·K(6063-T5),支持高密齿、太阳花、铲齿等多种散热结构定制,最小齿厚0.5mm,齿厚偏差±0.03mm,基板平面度≤0.05mm/100mm。半导体激光器散热片市场预计2032年将达7.87亿美元,年复合增长率7.09%。从挤压、CNC精加工到表面处理全流程一站式交付。欢迎来图定制,技术部2小时内给出评估方案。
联系我们
产品详情
激光器散热器铝型材——激光器在工作过程中会产生大量热量,尤其是高功率半导体激光器和光纤激光器,热管理直接关系到激光器的输出功率稳定性、波长精度和使用寿命。散热不及时将导致波长漂移、输出功率下降甚至器件损坏。铝型材散热器凭借其高导热性、轻量化和灵活的截面设计能力,已成为激光器散热的主流方案之一。
上海钏斯铝业专为半导体激光器、光纤激光器、激光加工设备等大功率激光场景开发激光器散热器铝型材,聚焦激光器散热对型材“高导热、高平整度、精密成型”的核心要求。采用铝型材挤压工艺直接成型高密齿、太阳花、铲齿等多种散热结构,一体挤压成型无接触热阻损失,散热效率远高于组装式散热器。
核心优势速览:
| 优势维度 | 技术指标 | 客户价值 |
|---|---|---|
| 高导热材质 | 6063-T5铝合金,导热系数约201W/m·K | 快速导出热量,稳定激光输出 |
| 多种散热结构 | 高密齿/太阳花/铲齿一体成型 | 适配不同功率和安装空间 |
| 高精度齿形 | 齿厚偏差±0.03mm | 保障散热器与激光器壳体紧密贴合 |
| 基板高平面度 | ≤0.05mm/100mm | 降低接触热阻,防止波长漂移 |
| 精密成型 | 高精度模具挤压成型 | 复杂截面灵活设计 |
| 按图生产 | 客户提供截面图纸 | 完全匹配激光器结构 |
| 快速交付 | 常规结构7-10天出样,50kg起订 | 项目周期可控 |
01 品质从原材料开始
采用A00原生铝锭生产,不含废铝,导热系数稳定。常规场景选用6063-T5高导热铝合金(导热系数约201W/m·K),高导热需求可选用1060或1070工业纯铝,散热性能更优。
02 精密散热结构成型
采用高精度模具挤压成型,可直接形成高密齿、太阳花、铲齿等多种散热结构。齿厚偏差控制在±0.03mm以内,基板平面度≤0.05mm/100mm,保障散热器与激光器壳体紧密贴合,有效降低接触热阻。铝挤压成型工艺可制造复杂形状和高精度的铝型材,实现高效的散热设计。
03 多场景适配能力
适用于半导体激光器散热、光纤激光器散热、激光打标机、激光切割机、激光焊接设备等多种大功率激光场景。支持非标截面开模定制,可根据激光器功率、安装空间、散热需求定制齿高、齿厚、齿间距及基板结构。
04 全工序自主管控
从挤压、CNC精加工到表面处理全流程自主完成,无需外协中转。配套CNC精铣基板、钻孔攻丝、定长精切、倒角去毛刺等深加工,成品可直接装机使用。
加工能力参数:
| 项目 | 参数/说明 |
|---|---|
| 适用场景 | 半导体激光器、光纤激光器、激光加工设备 |
| 可选材质 | 6063-T5高导热铝合金、1060/1070工业纯铝、6061-T6高强度铝合金 |
| 导热系数 | 约201W/m·K(6063-T5) |
| 执行标准 | GB/T 6892-2023高精级 |
| 散热结构 | 高密齿、太阳花、铲齿、定制散热结构 |
| 最小齿厚 | 0.5mm |
| 最大齿高 | 60mm |
| 齿厚公差 | ±0.03mm |
| 基板平面度 | ≤0.05mm/100mm |
| 表面处理 | 阳极氧化、本色氧化、黑色氧化、喷砂 |
| 深加工配套 | CNC精铣基板、钻孔攻丝、定长精切 |
| 开模周期 | 常规结构7-10天出样 |
| 批量交期 | 7-12天 |
| 起订量 | 50kg |
| 生产产地 | 上海青浦 |
激光器散热器 vs 普通电子设备散热器:
| 对比维度 | 激光器散热器 | 普通电子设备散热器 |
|---|---|---|
| 功率密度 | 极高(半导体/光纤激光器) | 一般 |
| 温度敏感性 | 极强(波长漂移约0.1-0.3nm/℃) | 较低 |
| 长期稳定性 | 要求长期连续运行 | 间歇运行 |
| 基板平面度 | ≤0.05mm/100mm | 一般要求 |
| 材质选择 | 6063-T5/1060/1070/6061-T6 | 6063-T5为主 |
| 散热结构 | 高密齿/太阳花/铲齿 | 常规齿形 |
材质导热系数对比:
| 材质 | 导热系数(W/m·K) | 特点 |
|---|---|---|
| 1070纯铝系 | 226 | 高导热率,散热性能优异 |
| 1060纯铝系 | 约220 | 高导热率,挤压成型性好 |
| 6063-T5铝合金 | 约201 | 成型性好,性价比高 |
| 6061-T6铝合金 | 约180 | 强度高,适合重载安装 |
典型应用场景:
半导体激光器散热器
光纤激光器散热结构件
激光打标机散热型材
激光切割机散热组件
激光焊接设备散热底板
医疗激光设备散热结构件
激光雷达散热型材
FAQ(常见问题)
Q1:激光器散热器和普通电子设备散热器有什么区别?
A:激光器散热面临三大特殊挑战:一是功率密度极高——高功率半导体激光器和光纤激光器在工作时产生大量热量,热管理直接关系到激光器的输出功率稳定性、波长精度和使用寿命;二是温度敏感性极强——散热不及时将导致波长漂移(通常每升高1℃波长漂移约0.1-0.3nm)、输出功率下降甚至器件损坏;三是长期稳定性要求高——激光器通常要求长期连续运行,对散热器的长期可靠性和散热一致性有严格要求,远超普通电子设备散热器。
Q2:激光器散热器可选用哪些材质?
A:常规场景选用6063-T5高导热铝合金(导热系数约201W/m·K),性价比高、挤压成型性好;高导热需求可选用1060或1070工业纯铝,散热性能更优;重载安装或有振动工况可选用6061-T6高强度铝合金。半导体激光器散热片市场预计2032年将达7.87亿美元,年复合增长率7.09%,对高性能散热铝型材的需求持续增长。
Q3:激光器散热器的散热结构有哪些类型?
A:采用高精度模具挤压成型,支持高密齿散热结构(适用于大多数半导体激光器和光纤激光器风冷散热)、太阳花散热结构(360°全方位散热,适用于高功率激光器自然对流散热)、铲齿散热结构(超薄高密齿,适用于空间受限的高功率密度激光器)。铝挤压成型工艺可制造复杂形状和高精度的铝型材,实现高效的散热设计。
Q4:激光器散热器的基板平面度为什么要求≤0.05mm/100mm?
A:激光器的散热器通常需要与激光器壳体或热沉紧密贴合,基板平面度直接决定接触热阻的大小。基板平面度≤0.05mm/100mm可确保散热器与激光器之间无间隙贴合,接触热阻最低。平面度不足会导致局部接触不良、热量积聚,可能导致激光器波长漂移、输出功率下降甚至器件损坏。
Q5:激光器散热器的最小起订量和交期是多少?
A:最小起订量50kg,支持新品研发小批量打样。常规结构开模周期7-10天出样,批量交期7-12天。工厂位于上海青浦,服务长三角激光设备产业集群,技术工程师可上门对接设备散热工况,支持快速迭代设计修改。
立即获取方案
📞 联系杜经理:13611846009
提供图纸或技术要求,技术部2小时内给出可行性评估与开模方案。
免费技术咨询 | 复杂截面评估 | 源头工厂直供